


Thanh cái bị nứt thường bị đổ lỗi cho máy móc đã làm cong nó. Tuy nhiên, khi tôi cắt mở một phần bị nứt và nhìn vào mặt vết nứt, chín trên mười lần vết nứt được quyết định trước khi thanh kim loại chạm đến đầu uốn — trong lớp vật liệu, hướng lăn, hoặc độ cắn do bước cắt để lại ở thượng nguồn. Một chiếc xe được xây dựng đúng cáchmáy uốn thanh cáilặp lại góc 90° trong vòng ±0,2°, nên khi xuất hiện vết nứt trên một lô hàng, điều khiển góc gần như không bao giờ là nguyên nhân. Đây là cách tôi phân biệt vấn đề vật liệu và đặt vấn đề trên sàn xưởng.

Bốn nguyên nhân thượng nguồn tôi kiểm tra đầu tiên
Bán kính quá chật so với nhiệt độ
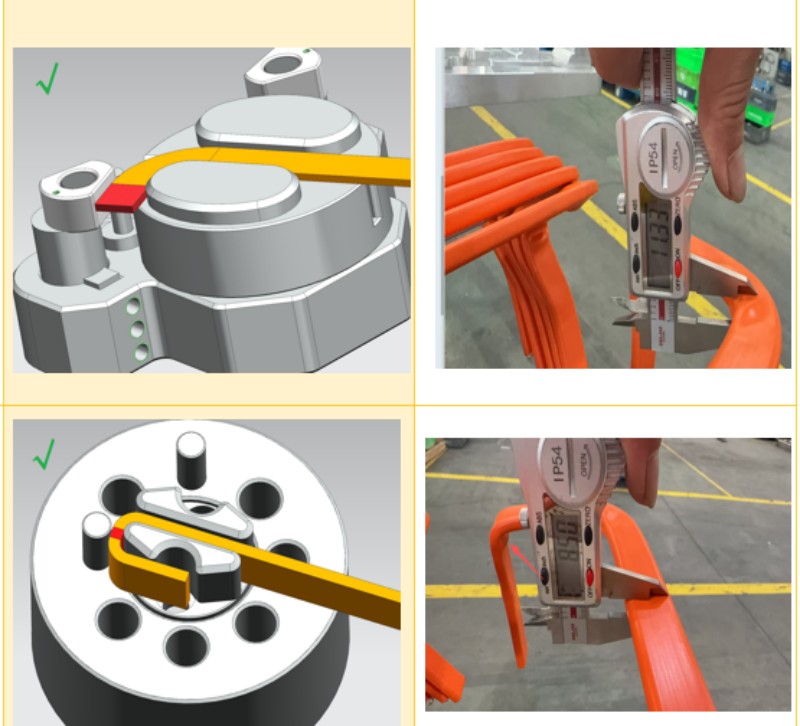
Thanh cái đồng trông mềm mại, nhưng phần lớn là nửa cứng, và mỗi temper đều có bán kính tối thiểu để tồn tại. Abán kính uốn thanh cái đồngĐiều này áp dụng cho thanh tôi có thể làm rách thanh nửa cứng cùng kích thước. Thói quen của tôi là bắt đầu với bán kính bên trong bằng độ dày vật liệu và tăng dần cho đến khi vết nứt biến mất, thay vì nghi ngờ máy trước. Thanh phủ có quy định nghiêm ngặt hơn trên sàn của chúng tôi: ở các khúc cua phẳng, bán kính bên trong giữ bằng một lần chiều rộng thanh (cho phép phồng lên 1,6mm mỗi bên), và ở các khúc cua thẳng đứng thì gấp một lần độ dày (1,5mm mỗi bên). Đồng trần chịu được bán kính chật hẹp, nhưng vẫn cần kiểm soát vân và cạnh viền.
Đường uốn cong chạy theo ngũ cốc
Khi đường uốn chạy song song với hướng lăn, ranh giới thớ gỗ sẽ nằm ngay phía căng của khúc cong, và vết nứt sẽ dài và thẳng. Nếu uốn cong qua thớ gỗ, mặt nứt sẽ trở nên xỉn màu và xơ — đây là chế độ hỏng an toàn hơn nhiều. Nếu vết nứt xuất hiện rồi biến mất trong một lô hàng, thì dây cân bằng hoặc cách người vận hành nạp thanh vào hộp tiếp đạn thường là nguyên nhân. Thanh cắt theo chiều dài nên được xếp chồng theo một hướng và đánh dấu.
Cạnh cắt mang vết nứt vào

Phần ngoài của khúc cua đang bị căng thẳng. Một gờ hoặc vết nứt nhỏ do cắt hoặc cưa nằm chính trên bề mặt đó, và vết gãy bắt đầu từ đầu gờ. Nếu vết nứt bắt đầu liên tục ở một cạnh của đường cong, hãy nghi ngờ cạnh cắt trước. Tẩy ba via trước khi uốn cong; Cạnh cắt laser hoạt động tốt hơn rõ rệt so với cạnh cắt céo.
Tâm trạng hỗn hợp trong một lô hàng
Nhà cung cấp thay đổi lô nóng chảy và lịch ủ bị trầy. Cùng một bức vẽ có thể bị nứt trên một số thanh và chuyển sang những thanh khác từ cùng một lần giao hàng. Không có điều chỉnh máy nào khắc phục được điều đó — hãy yêu cầu nhà cung cấp giấy chứng nhận nhiệt độ và cách ly lô hàng nghi ngờ.
Một chuỗi phân loại trong 20 phút
Chạy các biến này theo thứ tự, thay đổi từng biến một. Đầu tiên, đọc mặt nứt: các hạt sáng, thô hướng về bán kính hẹp; Kết cấu xỉn màu, có sợi cho thấy hướng thớ hoặc độ déo. Thứ hai, uốn cong một mảnh vụn đã được ủ xác nhận. Thứ ba, xoay thanh 90° và uốn cong lần nữa. Thứ tư, giảm tốc độ uốn cong xuống. Thứ năm, tăng bán kính một bước. Bước nào làm vết nứt biến mất đều chỉ ra nguyên nhân gốc rễ.
Những gì máy móc có thể sửa chữa và những gì nó không thể sửa
Bên trong một cửa sổ xử lý âm thanh, máy sẽ xứng đáng với công việc của mình. Tám cánh tay uốn cong trên các đoạn 16 trục của chúng tôimáy uốn thanh cái(TP-DL-45-6E, rộng 12–45mm × dày 2–6mm) hoạt động theo trình tự, giảm tốc độ cong trước bán kính hẹp, giữ ±0,1° khi uốn phẳng và ±0,2° khi uốn thẳng đứng, đồng thời tái tạo bộ tham số đã được chứng minh theo cách đó mười nghìn lần. Các tiết diện dày hơn — rộng 15–60mm × dày 2–8mm — dành cho khung 6000KG của TP-DL-60-8Emáy uốn thanh cái, nơi sự hỗ trợ cứng hơn quan trọng nhất trên thanh tạ nặng. Không máy nào có thể sửa được: độ uốn sai, hướng lăn ngẫu nhiên, hoặc một lưỡi dao bị để lại ở mép. Chúng thuộc về phía vật chất.
Bảng chẩn đoán nhanh
Trước khi chạm vào bất kỳ cài đặt nào trênmáy uốn thanh cái, so sánh những gì bạn thấy với bảng này:
| Triệu chứng ở phần | Nguyên nhân có khả năng nhất | Nước đi đầu tiên |
| Vết nứt bắt đầu từ mép cong ngoài, sáng và thô | Bán kính quá chật với nhiệt độ | Tăng bán kính lên |
| Vết nứt chạy dọc theo đường cong, bắt đầu từ một cạnh | Mài hoặc nứt nhỏ trên mép cắt | Tẩy sắc trước khi uốn |
| Một số thanh bị nứt, một số thì không, cùng một lô | Hướng hạt hoặc hỗn hợp nhiệt độ | Tiêu chuẩn hóa hướng thanh tạ; yêu cầu giấy chứng nhận nhiệt độ |
| Bề mặt vỏ cam, sau đó nứt vỡ | Bán kính nhỏ so với độ dày, làm việc quá mức | Tăng bán kính, làm chậm độ cong |
| Cùng một vị trí bị nứt trên mọi thanh | Hư hỏng khuôn mặt dụng cụ hoặc kẹp | Kiểm tra khuôn và mặt kẹp |
Các quy tắc bán kính được giữ nguyên, không được điều chỉnh

Lý do kinh tế trên sàn của chúng tôi rất đơn giản: cố định các quy tắc bán kính, bước tẩy ba via và hướng thanh vào bảng quy trình, sau đó đểmáy uốn thanh cáiĐộ lặp lại của tay cầm — Độ chính xác cấp liệu lên đến ±0,1mm trên 300mm và góc ±0,2° mỗi góc giúp một thiết lập đã được xác thực vẫn giữ được giá trị xuyên suốt quá trình. Mọi khiếu nại về nứt do cong thanh cái mà tôi từng truy tìm đều liên quan đến phía vật liệu hoặc bảng quy trình, chứ không phải do servo bị lệch khỏi thông số. Độ chính xác cấp liệu, độ chính xác góc và thời gian vận hành 100.000 chu kỳ trước khi giao hàng giúp duy trì điều đó.
Nếu một vết nứt khiến bạn bị kẹt, hãy gửi cho chúng tôi bản vẽ cùng với ảnh mặt nứt, kèm theo chiều rộng, độ dày, độ cứng và bán kính, chúng tôi sẽ hướng dẫn trực tiếp cho bạn biết nên thay đổi thiết lập hay vật liệu. Cánh hữumáy uốn thanh cáiViệc thiết lập chỉ có hiệu quả khi vạch bar vào đó ổn định. BELAN Machinery, nhà cung cấp giải pháp tạo hình dây ô tô chuyên nghiệp của bạn.


