


Bạn lập trình 90 độ. Vạch được tháo ra ở 92 giây. Không ai chạm vào gì — chiếc đồng chỉ tự kéo mình ra một nửa. Mỗi xưởng sản xuất đồng phẳng đều đáp ứng điều này trong tuần đầu tiên, và giải pháp không phải là thay xi lanh nặng hơn hay thay khuôn mới. Trên một chiếc xe hiện đạimáy uốn thanh cái, lò xo là một biến được lập trình, tương tự như chiều dài cấp liệu và bán kính bên trong. Dưới đây là cách chúng tôi xác định giá trị bồi thường trên các sàn sản xuất — và giữ chúng.
Nguồn gốc của sự phục hồi
Sự uốn cong làm biến dạng dẻo bán kính trong của thanh tạ, nhưng các lớp ngoài vẫn giữ được độ đàn hồi. Khi thả áp lực, các lớp đàn hồi đó sẽ kéo thanh tạ về phía phẳng một phần. Việc phục hồi không phải ngẫu nhiên —lò xo thanh cái đồngphụ thuộc vào ba biến số đã ghi lại. Hãy ghi chúng ra giấy tờ vàbù góc uốn thanh cáitrở thành số học thay vì truyền thuyết dân gian.
Ba biến số thiết lập góc phục hồi
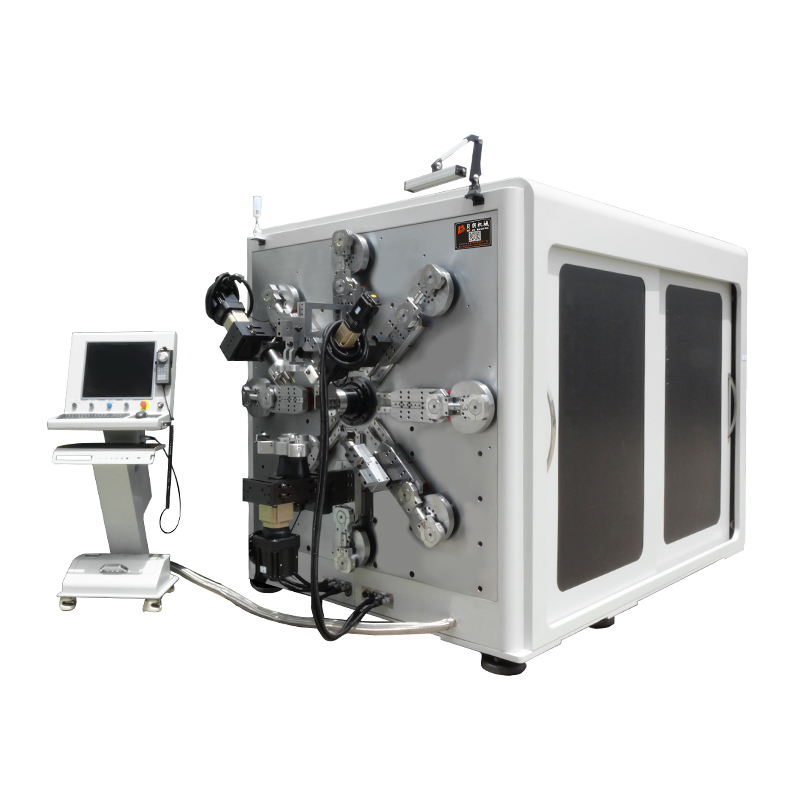
Trên 16 trụcmáy uốn thanh cáigiống như TP-DL-45-6E của chúng tôi, cùng thanh này có thể khiến đầu uốn bị uốn phẳng, uốn dọc và xoắn ở một phần. Mỗi hướng phục hồi khác nhau, nên máy và chương trình phải xử lý chúng riêng biệt.

Tính khí
Thanh mềm, ủ có khả năng phục hồi ít nhất và giữ giá trị ổn định nhất giữa các lô. Thanh xà ngang nửa cứng — tình trạng thương mại phổ biến nhất — phục hồi rõ rệt hơn, và đây là nơi diễn ra nhiều công việc bồi thường nhất. Thanh thép kéo cứng phục hồi nhiều nhất và thay đổi tùy theo quy trình của nhà máy, vì vậy hãy coi mỗi lô cung cấp mới là chưa được xác minh cho đến khi lần uốn cong đầu tiên chứng minh điều ngược lại.
Vật chất cũng quan trọng không kém. Nếu bạn vận hành đồng và nhôm trên cùng một máy — BL-TP-50-7E của chúng tôi xử lý đồng 15–45 × 1–7 mm và nhôm 15–50 × 1–8 mm trên cùng 13 trụcmáy uốn thanh cái— giữ hai tờ dẫn xuất riêng biệt. Nhôm không chia sẻ đường cong phục hồi của đồng, và giá trị sao chép từ chương trình đồng sẽ bị thiếu.
Độ dày
Thanh dày hơn phục hồi nhiều hơn theo độ tuyệt đối và ít dự đoán hơn, vì vùng biến dạng sâu hơn. Một thanh 3 mm và một thanh 6 mm uốn theo cùng một hình học sẽ không chia sẻ giá trị bù đắp, ngay cả trong cùng một nhiệt độ. Thay đổi độ dày là nguyên nhân phổ biến nhất khiến "cùng một chương trình từng hoạt động."
hướng uốn cong
Đây là những biến thể mà các cửa hàng thường quên. Các khúc cua phẳng trên mặt rộng phục hồi ít nhất. Các khúc uốn dọc qua chiều dày phục hồi nhiều hơn đáng kể. Các tiết diện xoắn lan rộng biến dạng dọc theo xoắn và phục hồi theo cách khác. Đó là lý do tại sao các mục tiêu độ chính xác của chúng tôi khác nhau theo hướng: các khúc cua phẳng giữ ±0,1°, các khúc cua thẳng đứng giữ ±0,2°. Việc lập trình một giá trị bù duy nhất cho cả hai hướng là nguyên nhân phổ biến nhất gây ra các loại bỏ góc trên các chi tiết hình học hỗn hợp.
Bảng thù lao: Những gì nên ghi nhận
| Biến đổi | Những thay đổi | Những gì nên ghi lại |
| Temper (mềm / nửa cứng / kéo cứng) | Khả năng phục hồi tăng dần theo độ cứng cỏi; Kéo cứng thay đổi tùy theo từng nhà máy | Giá trị cấp lô; Kiểm tra điều khoản đầu tiên cho mỗi lô mới |
| Độ dày | Mức độ phục hồi cao hơn, không tuyến tính hơn, khi thanh tạ dày hơn | Một giá trị cho mỗi độ dày, không phải cho từng nhóm chi tiết |
| Hướng uốn cong | Phẳng phục hồi ít nhất (±0,1°), chiều dọc phục hồi nhiều hơn (±0,2°), xoay tách biệt | Giá trị riêng cho phẳng và dọc trên cùng một chi tiết |
| Vật liệu (đồng so với nhôm) | Đường cong phục hồi hoàn toàn khác nhau | Tờ dẫn xuất riêng biệt theo từng vật liệu |
Suy ra giá trị bằng bốn khúc
Trên một vật liệu và hình học mới, phép suy ra ngắn gọn:
- Uốn một miếng thử theo góc danh định và đo kết quả thực tế.
- Sự khác biệt là độ đàn hồi của tổ hợp đó — ghi lại nó theo vật liệu, độ dày và hướng.
- Nhập overbend làm bù chương trình và chạy mảnh thứ hai.
- Xác minh. Nếu mảnh thứ hai nằm trong dải chấp nhận của bạn, giá trị vẫn giữ nguyên. Nếu không, hãy chia nhỏ một lần — đường cong phục hồi của đồng gần như tuyến tính trong phạm vi này.
Bốn khúc cong, không phải bốn mươi. Các cửa hàng bù đắp bằng cảm giác sẽ lấy lại cùng một giá trị mỗi khi vật liệu thay đổi, và đổ lỗi cho máy về sự không đồng nhất đó.
Giữ giá trị trong sản xuất
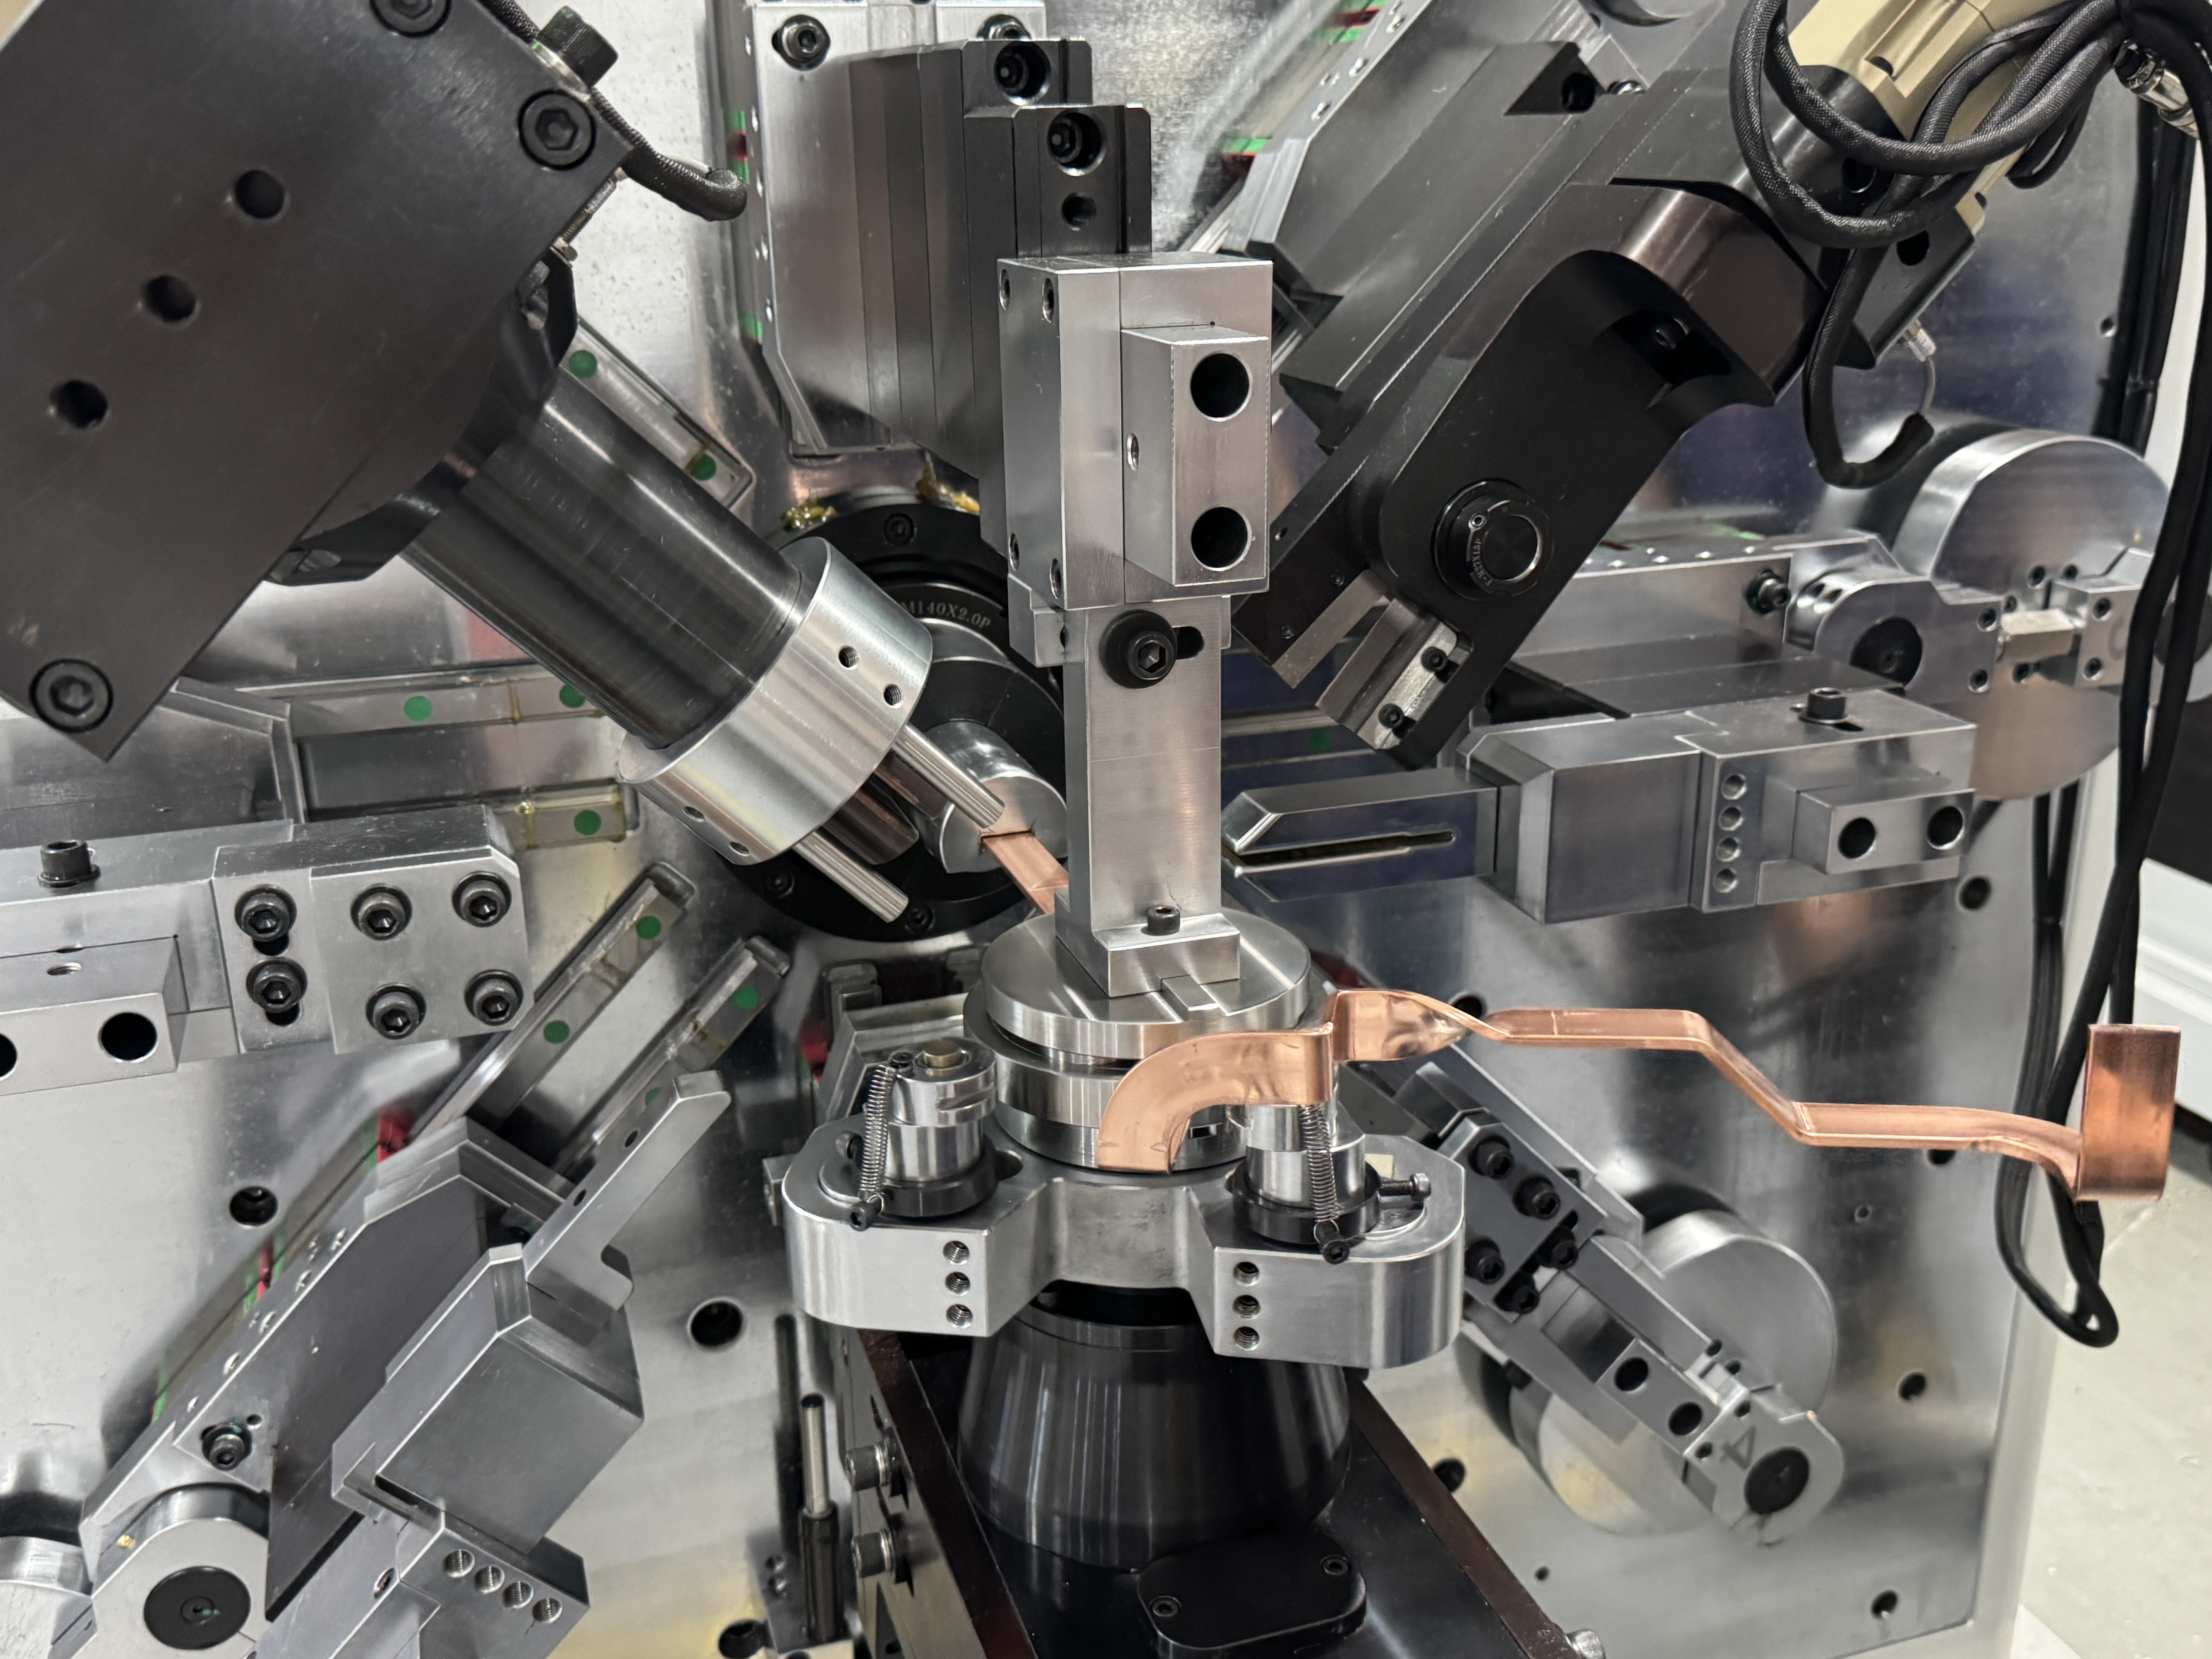
Phục hồi bị trượt do những lý do không liên quan đến chương trình: nhiệt độ thanh từ một buổi chiều nóng trong kho, sự biến động độ cứng từ lô này sang lô khác, hao mòn dụng cụ qua nhiều tháng. Hai thói quen giữ cho quá trình này trung thực. Mỗi lô hàng đầu tiên, đo bằng đồng hồ đo — mười giây đo so với thùng làm lại. Và xác minh vòng kín: mọimáy uốn thanh cáiChúng tôi vận chuyển với tải trọng bền bỉ 100.000 chu kỳ trước khi giao hàng, với độ lặp lại góc được xác nhận ở ±0,2° tại 90°, do đó hiện tượng trôi trên sàn của bạn sẽ hiển thị dưới dạng cảnh báo dung sai thay vì một pallet hoàn chỉnh của các bộ phận hỏng.
Gửi cho chúng tôi bảng vật liệu, nhận lại giá trị
Lò xo thanh busbar đồng trông rất đáng sợ trong sách giáo khoa. Trên sàn, nó giảm xuống còn ba biến đã ghi và một phép suy ra bốn độ cong, và bất kỳ người vận hành được đào tạo nào cũng giữ các góc khi các bản ghi đã được cập nhật. Nếu bạn muốn bảng bồi thường khởi đầu cho vật liệu thực tế của mình, hãy gửi cho BELAN thông số kỹ thuật thanh và bản vẽ chi tiết — chúng tôi sẽ chạy việc xác định trênmáy uốn thanh cáiCăn chỉnh và trả về giá trị bằng các mẫu thử uốn cong, đo từ vật liệu của bạn. Để chọn mẫu, kiểm tra uốn hoặc xem lại bố cục ô, hãy liên hệ với đội ngũ kỹ thuật của chúng tôi.
BELAN Machinery, nhà cung cấp giải pháp tạo hình dây ô tô chuyên nghiệp của bạn.

