


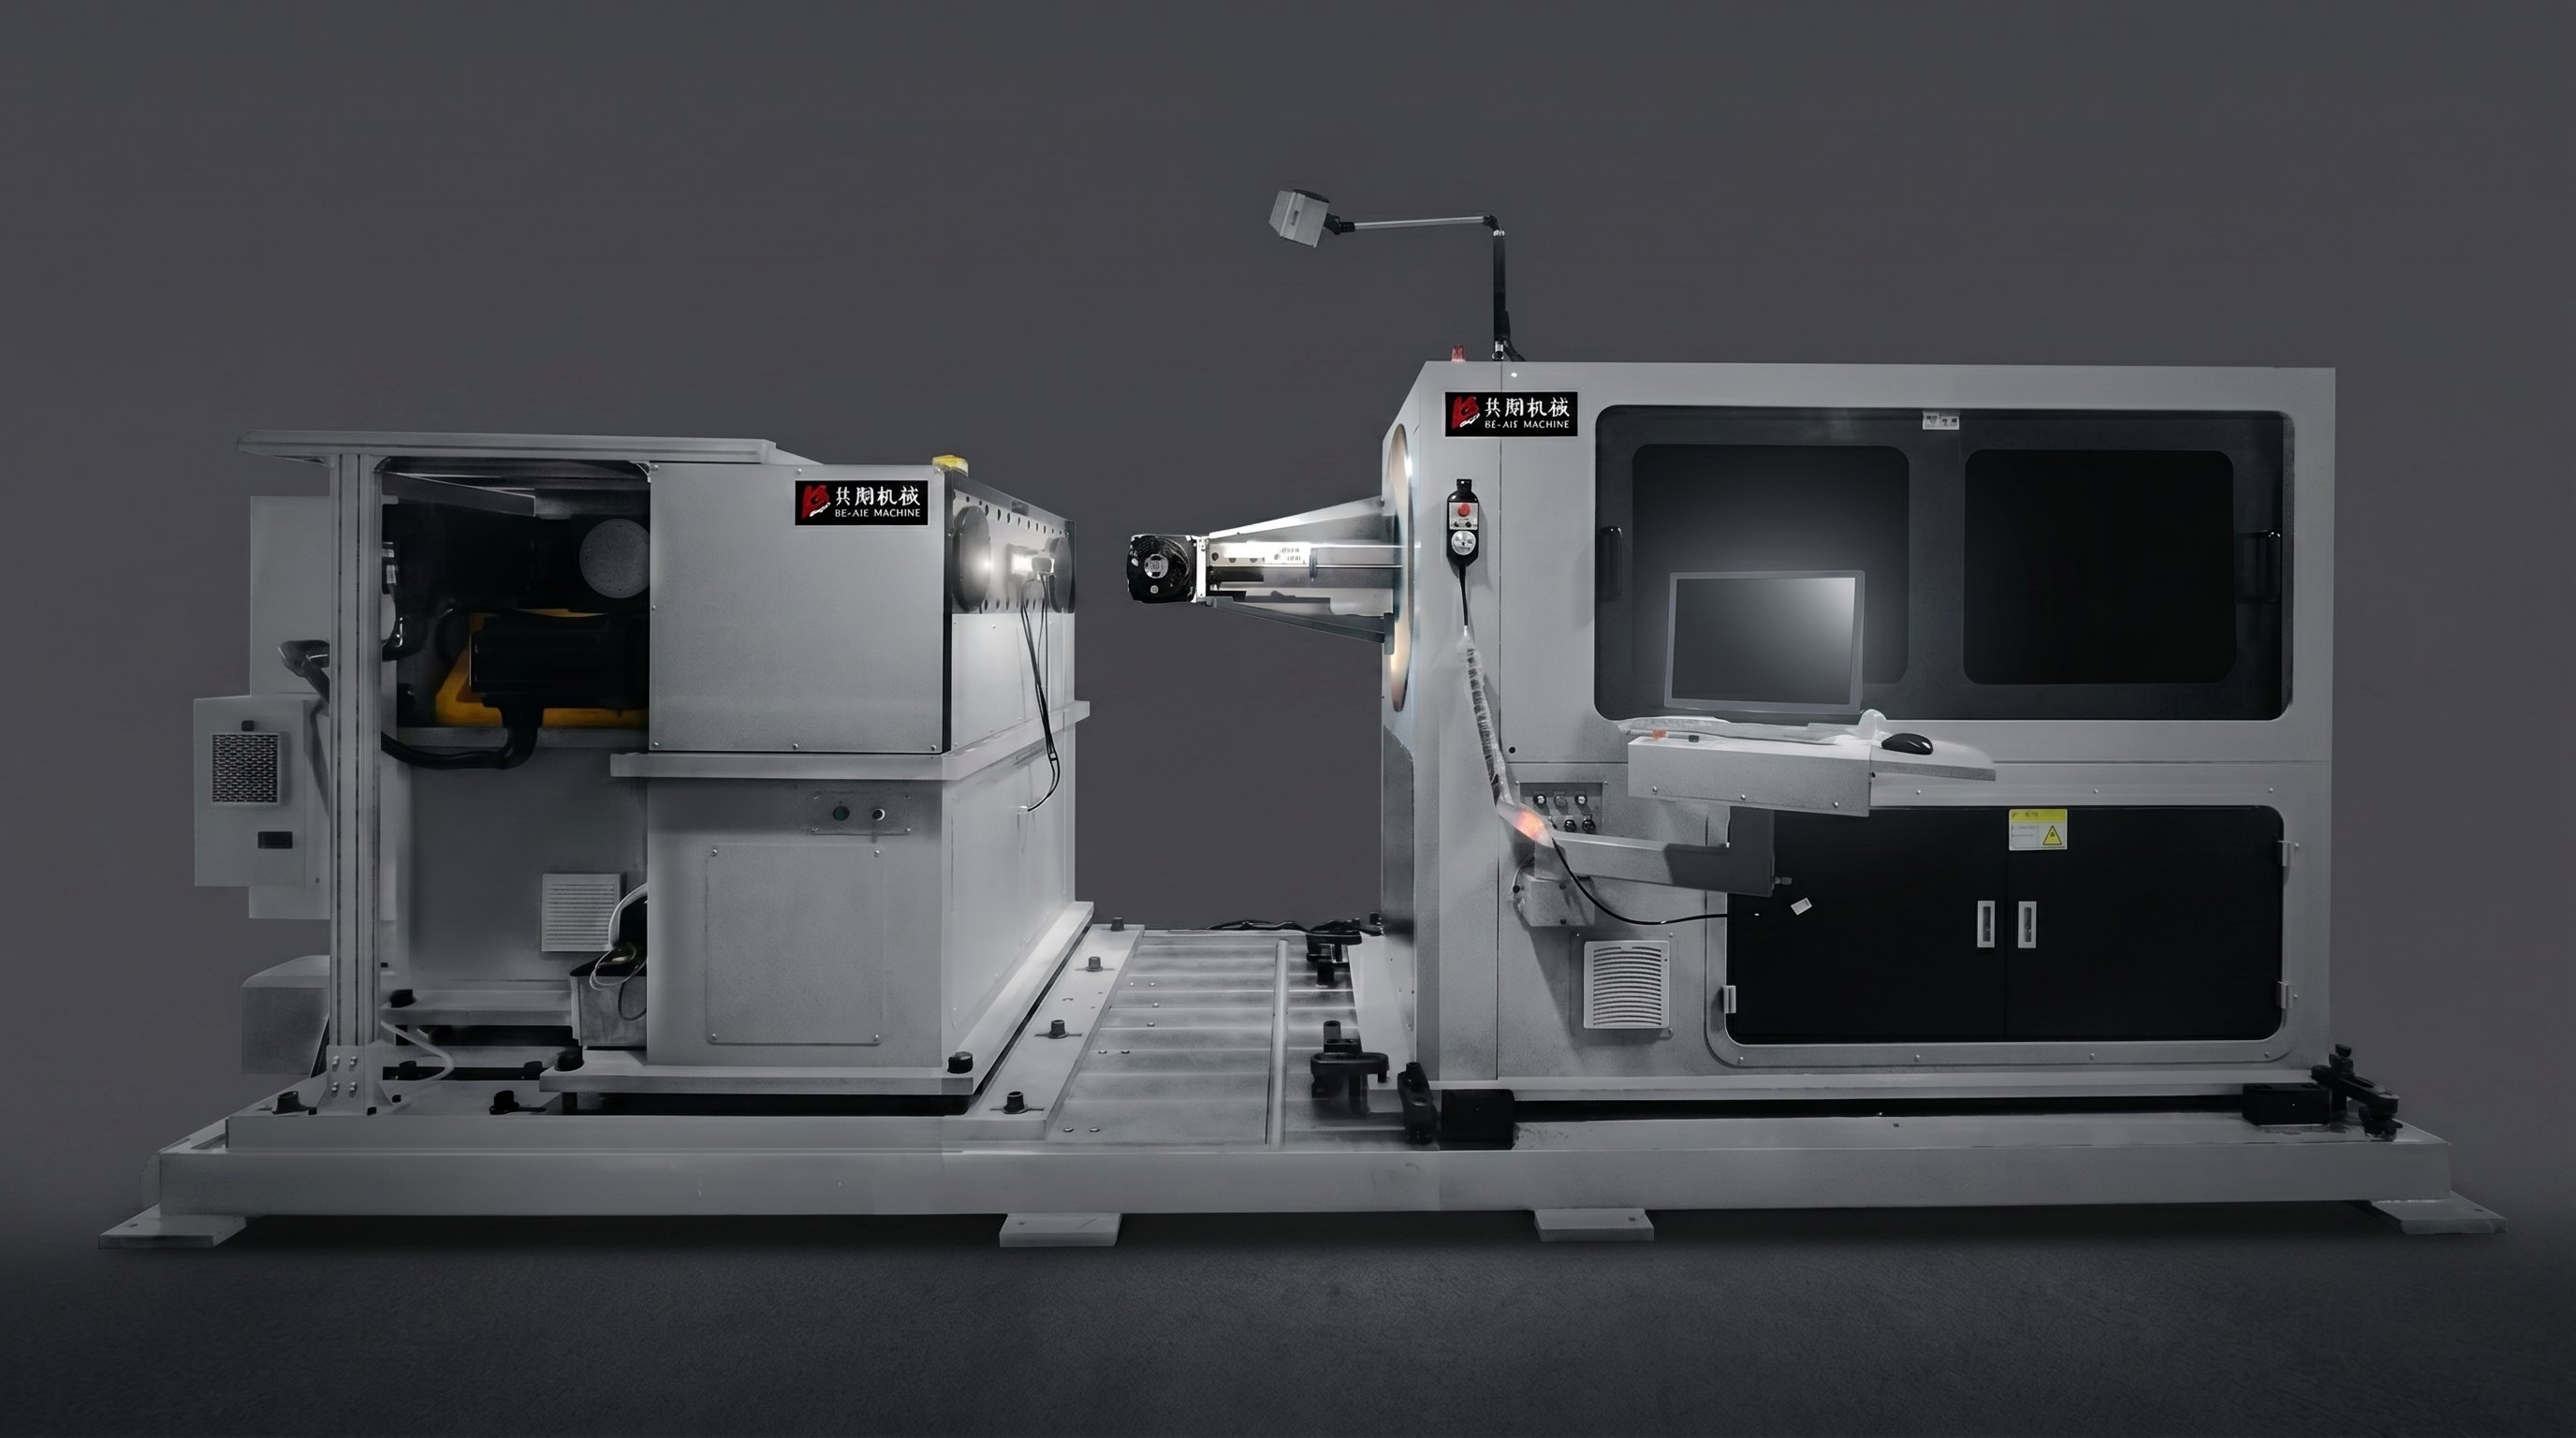
Báo giá máy uốn dây thường kéo dài hơn mong đợi của người mua: trạm đầu dò, đơn vị đục lỗ, máy cấp hai đầu, robot dỡ hàng, bàn thu gom — mỗi dây chuyền đều có giá cả. Sau nhiều năm chế tạo những chiếc máy này, quy tắc của chúng tôi rất đơn giản: các tùy chọn trên mộtMáy uốn dây CNCkhông liên quan đến cấp cấu hình cao hơn. Chúng liên quan đến việc cấu trúc có phù hợp với phần của bạn hay không. Độ dài bộ phim, đối xứng trái-phải, và liệu đầu có cần hướng đi hay không — khi ba câu trả lời này đã được đưa ra, cấu trúc máy cơ bản đã được quyết định.
Không có thang "cấu hình cao"
Người mua thích xếp hạng máy nhỏ, vừa, lớn và cho rằng máy đắt tiền tốt hơn. Máy uốn dây không tách theo cách đó. Cùng một cấu trúc uốn cánh tay quay, với phạm vi dây rộng hơn và thêm một trạm đầu hướng, phục vụ cho một gia đình bộ phận hoàn toàn khác. Chạy ngược lại thì cũng hiệu quả: máy lớn tạo các chi tiết ngắn, nhỏ sẽ không thể so với máy nhỏ về độ linh hoạt. Vì vậy, khi bạn đọcCác lựa chọn máy uốn dây CNCKhi báo giá, đừng đếm số vạch — hãy hỏi những phần mà các tùy chọn đó được thiết kế cho những phần nào.
DT51400 và 6800: Một cấu trúc, hai việc làm
Cùng cấu trúc, phạm vi dây và hướng khác nhau
Hai máy này có cùng cấu trúc uốn cánh tay quay. Chỉ có hai điểm khác biệt: phạm vi đường kính dây và trạm hướng được thêm vào DT51400. BL-3D-DT51400 bao phủ dây Φ6.0–14.0 mm (độ bền kéo ≤500 N), 8 trục, 72.1 kW, 15.500 kg. BL-3D-6800 bao phủ dây mềm Φ3.0–8.0 mm và dây cứng Φ3.0–6.0 mm, 6 trục, 12.2 kW, 3.000 kg. Đó là sự phân chia dây dày so với dây mỏng, không phải phân chia tiêu chuẩn so với cao cấp.
Trạm hướng DT51400: móc treo ống xả
Máy tích hợp đầu và uốn này tồn tại cho các bộ phận như móc treo ống xả ô tô: một đầu được đầu nguội vào móc hoặc bóng, sau đó thanh được uốn thành hình dạng. Lộ trình truyền thống thực hiện ép và uốn trên hai máy, với hai thiết lập và chuyển động thủ công xen kẽ. DT51400 tích hợp hướng dẫn vào bản chất uốn cong — một cuộn dây đi vào, đầu và uốn được rút ra trong một lần lượt. So với lộ trình ép xe, chu kỳ ngắn hơn, không ai mang linh kiện giữa các trạm, không có gì được kẹp lại, và một người vận hành có thể xử lý nhiều máy cùng lúc.

Trạm đào cũng có thể tắt, và máy chạy như một máy uốn đơn giản — một máy bao phủ hai quy trình. Đó chính là giá trị của thiết kế tích hợp: giảm một quy trình, không phải thêm một hàng trên bảng thông số kỹ thuật.
Nơi 6800 chiến thắng: các bộ phận ngắn
Độ bền của 6800 là các bộ phận ngắn: 6 trục, hành trình uốn 520 mm, độ chính xác cấp liệu 300 mm ±0,1 mm, độ chính xác góc 90° ±0,2°. Các chi tiết ngắn nghĩa là sải ngắn không có giá đỡ, độ cứng tốt, độ chính xác và độ ổn định dễ cầm giữ; Chuyển đổi nhanh phù hợp với công việc hỗn hợp nhiều và khối lượng thấp. Dự án FORVIA của chúng tôi chạy đúng trên lớp này. Hỏi mộtMáy uốn dây CNCGiống như 6800, việc tạo thanh dài hơn một mét là có thể — nhưng điều đó làm lãng phí sự linh hoạt và độ chính xác mà nó được mua về.
15600: Thiết kế cho thanh khung ghế sau
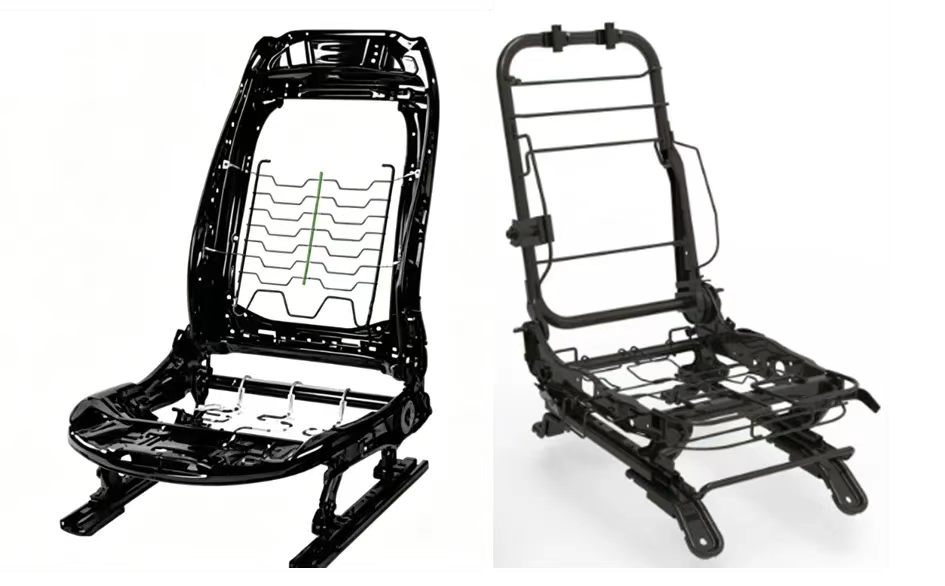
Khung ghế sau là công việc khác với ghế trước. Các thanh dài hơn — thường từ hơn một mét, đến hơn hai mét — và hầu hết đều có các cặp đối xứng trái-phải. Hai yếu tố này quyết định hình thức máy móc.
TheMáy uốn dây CNCBL-2T-15600 là cấu trúc hai đầu: 15 trục điều khiển, dây cứng Φ3.0–4.5 mm, dây mềm Φ3.0–6.0 mm, công suất 26.9 kW, chiều dài gia công tối đa 2000 mm, khoảng cách tâm đầu kép tối thiểu 120 mm, trọng lượng 5.000 kg. Cả hai đầu hình thành cùng lúc, nên một thanh đối xứng hoàn thành trong một chu kỳ — gần một nửa nhịp đập, và không có lần nạp nhanh hơn nào trên máy một đầu có thể đuổi ngược lại.

Độ chính xác còn quan trọng hơn cả nhịp điệu. Trên máy một đầu, một thanh dài từ một đến hai mét treo lơ lửng không có giá đỡ trên phần lớn chiều dài khi uốn cong: trọng lượng tự trọng cộng với phản ứng uốn sẽ làm giảm độ vẹo, rung động và xoắn vào chi tiết, và các góc cạnh cũng như độ phẳng bị lệch — thanh càng dài thì càng tệ. Hai đầu kẹp và tạo thành cả hai đầu cùng lúc, giảm tối đa khoảng không được hỗ trợ. Đó không phải là vấn đề về hiệu quả; Nó quyết định liệu các phần dài có nhất quán hay không.
Điều ngược lại cũng đúng. Những phần nhỏ có hình dạng dày đặc ở giữa và gần như không có hành động ở hai đầu không phù hợp với hai đầu kép — hai đầu này cản trở nhau và lập trình trở nên phức tạp. Những bộ phận đó thuộc về một máy một đầu.
Ba gia đình, ba cấu trúc
| Mô hình | Cơ cấu tổ chức | Dải dây | Các bộ phận điển hình | Tại sao nó chiến thắng | Không dành cho |
| BL-3D-DT51400 | Uốn cánh quay + đầu quay tích hợp (8 trục, 72,1 kW, 15.500 kg) | Φ6.0–14.0 mm (≤500 N) | Giá treo ống xả (hướng + uốn cong) | Đi và uốn cong trong một lượt đi; thay thế ép + uốn, giảm công sức, chu kỳ ngắn hơn; cũng có thể chạy như một người uốn cong bình thường | Các chi tiết nhỏ có dây mịn không bao giờ sử dụng phạm vi 14 mm |
| BL-3D-6800 | Uốn cánh quay (6 trục, 12,2 kW, 3.000 kg) | Mềm Φ3.0–8.0 / cứng Φ3.0–6.0 mm | Phần ngắn, pha trộn cao, khối lượng thấp | Sải ngắn không có giá đỡ, độ chính xác và ổn định cao, linh hoạt khi chuyển đổi | Thanh trên 1 m — không hỗ trợ, chậm |
| BL-2T-15600 | Tạo hình đồng bộ hai đầu (15 trục, 26,9 kW, 5.000 kg) | Cứng Φ3.0–4.5 / mềm Φ3.0–6.0 mm | Khung ghế sau thanh đối xứng (1–2 m+) | Cả hai đầu cùng hình thành một lúc, gần nửa chu kỳ, thanh dài không bao giờ bị bỏ trống | Các bộ phận nhỏ với phần giữa cơ thể dày đặc |
Gửi bản vẽ, chúng tôi sẽ đối chiếu với máy
Nếu bạn đang cầm bản vẽ và không thể xác định liệu nó cần tạo hình tích hợp đầu dòng, hai đầu hay một đầu tiêu chuẩn, hãy gửi bản vẽ và khối lượng hàng năm của bạn — chúng tôi sẽ đối chiếu máy với chi tiết thay vì thêm phần tùy chọn. Logic đằng sau mọiMáy uốn dây CNCTùy chọn là một dòng: khớp bộ phận trước. BELAN Machinery, nhà cung cấp giải pháp tạo hình dây ô tô chuyên nghiệp của bạn.


