


Giới thiệu
Ngay cả khi máy uốn dây CNC theo đúng góc đã lập trình, chi tiết hoàn thiện vẫn có thể đo lệch vài độ khi dây được thả ra. Đối với các nhà sản xuất sử dụng dây khung ghế, dây xốp, linh kiện liên kết hoặc các bộ phận dây có khối lượng lớn khác, đây là nguyên nhân dai dẳng gây sai lệch kích thước, làm lại và không nhất quán giữa các lô.
Nguyên nhân là do độ đàn hồi ngược (springback): quá trình phục hồi đàn hồi xảy ra trong dây sau khi lực uốn bị loại bỏ. Lò xo là một hành vi vật chất, không phải lỗi của người vận hành, và nó không thể bị gia công để loại bỏ — nhưng có thể đo lường, bù đắp và kiểm soát một cách nhất quán. Hướng dẫn này giải thích nơilò xo trong uốn dây CNCxuất phát từ các yếu tố ảnh hưởng đến nó, và các phương pháp thực tiễn giúp kiểm soát độ chính xác và độ đồng nhất của việc uốn cong trong thời hiện đạiMáy uốn dây CNC.
Lò xo trong uốn dây CNC là gì?
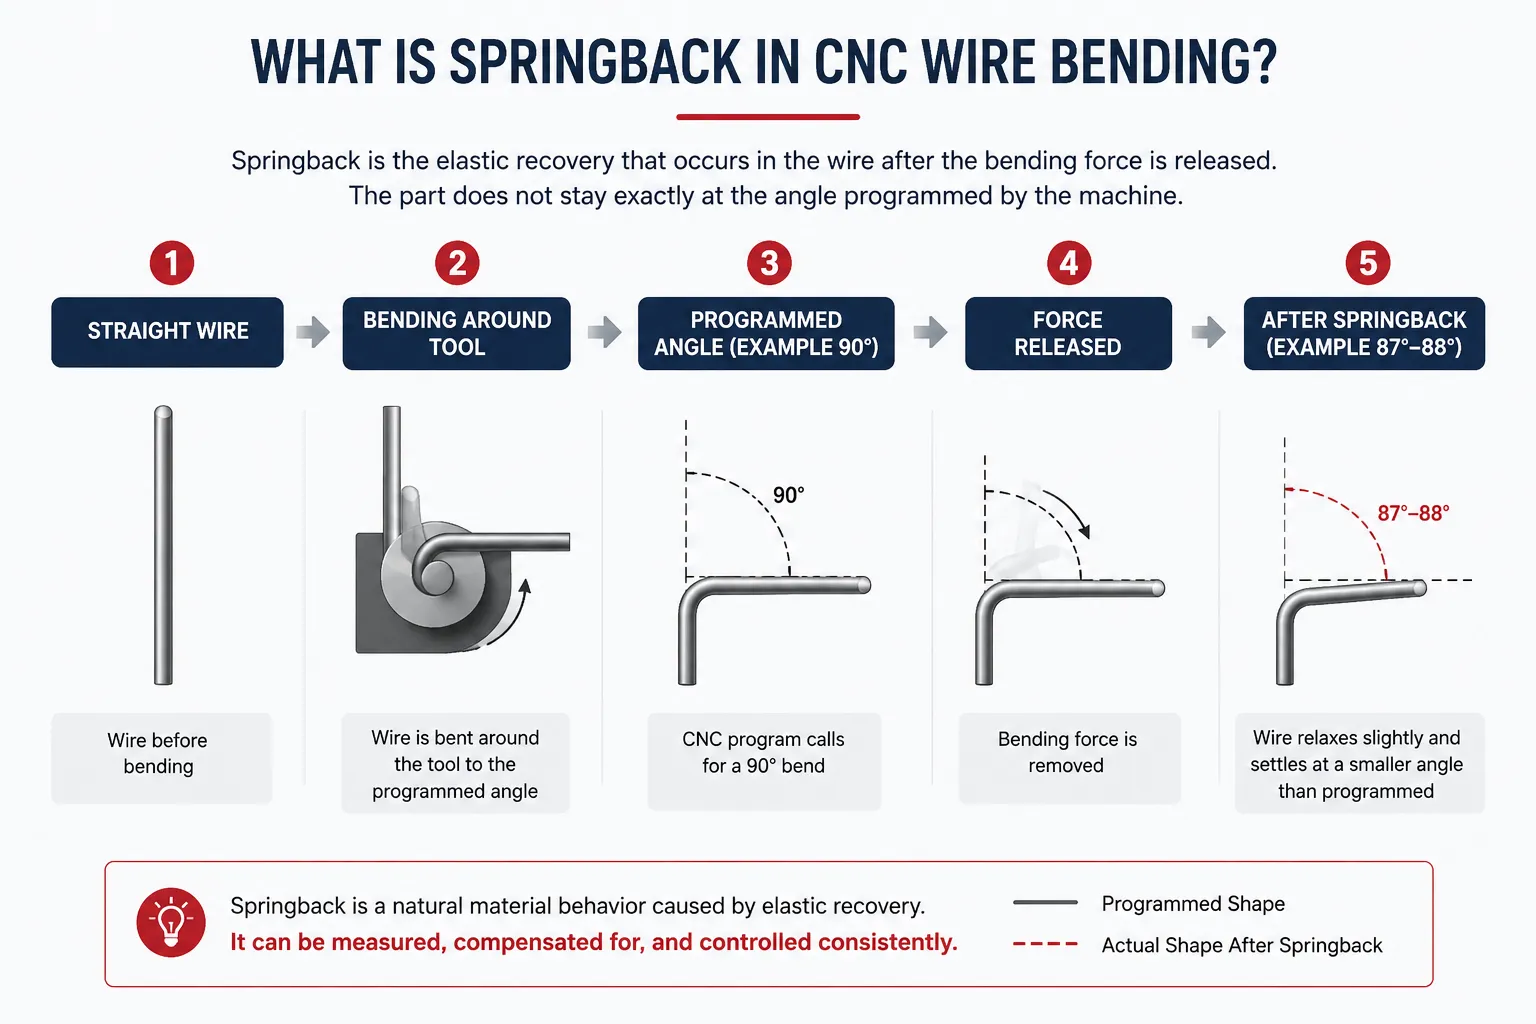
Khi một dây thẳng được uốn quanh dụng cụ, phần ngoài của phần uốn được kéo giãn trong khi phần bên trong bị nén. Một phần biến dạng này là dẻo (vĩnh viễn) và một phần đàn hồi. Phần nhựa tạo hình mới cho dây; Phần đàn hồi là năng lượng lưu trữ sẽ hồi phục khi lực uốn được giải phóng, nên phần uốn sẽ hơi giãn ra.
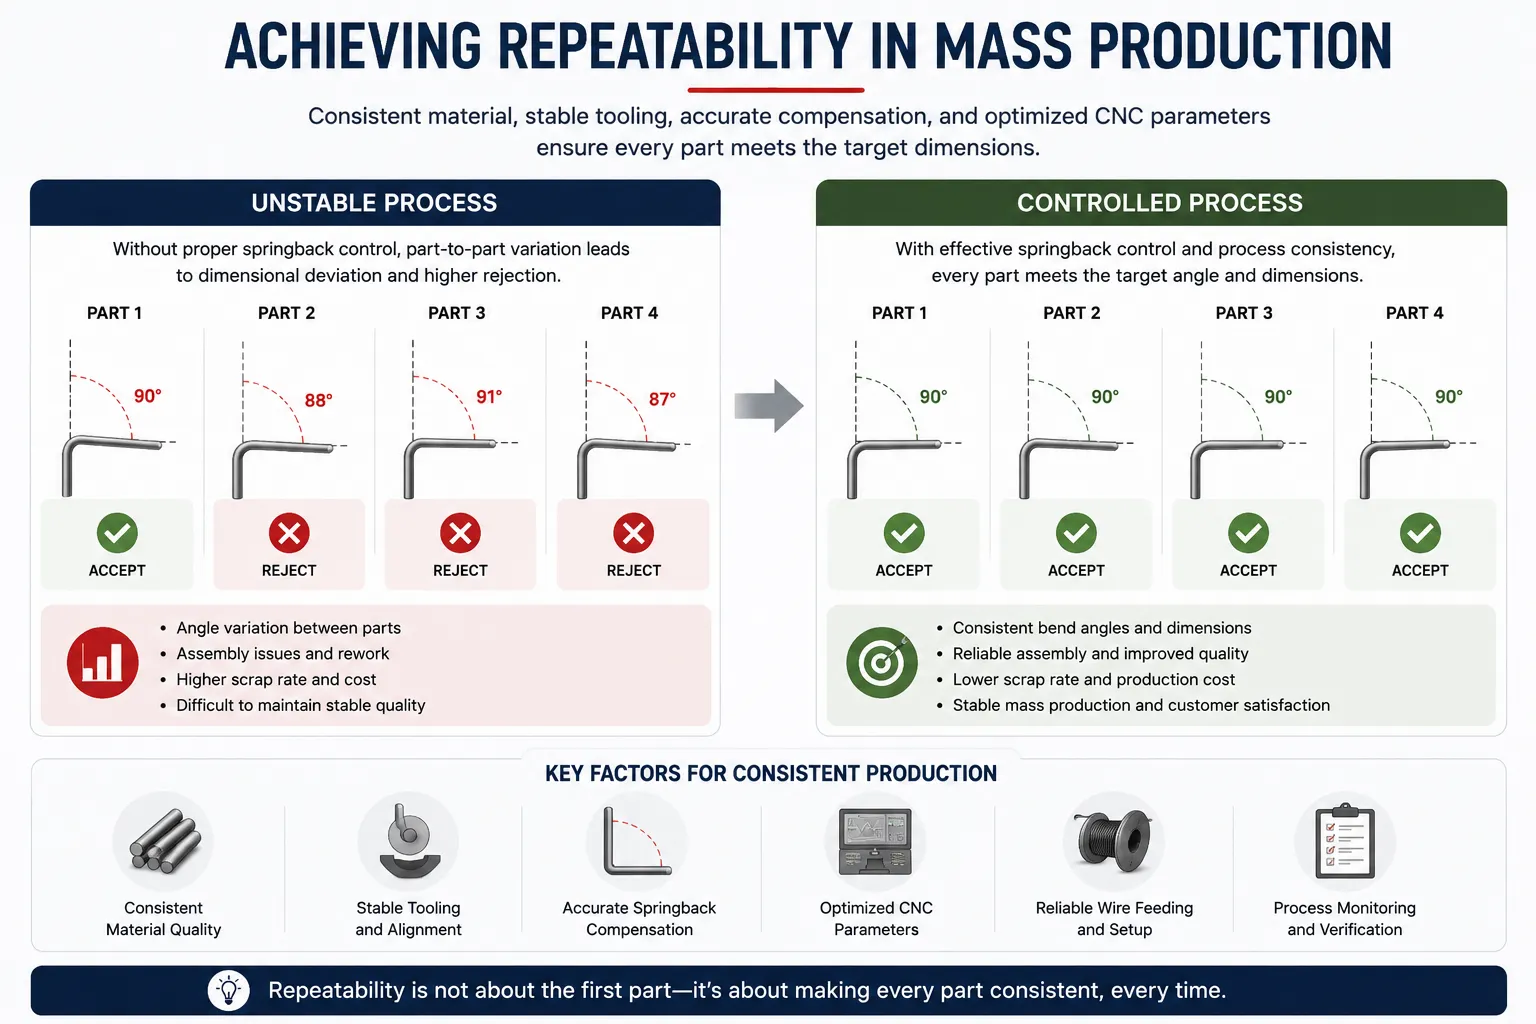
Trong thực tế, một dây được lập trình ở góc 90 độ có thể bật ngược lại và ổn định ở 87 hoặc 88 độ, và bán kính tạo hình có thể mở rộng hơn một chút so với bán kính dụng cụ. Bộ phận bị uốn cong — chỉ là không hoàn toàn theo hình học mà chương trình yêu cầu.
Lượng thu hồi khác nhau tùy theo vật liệu: dây thép kéo cứng thường phục hồi nhiều hơn dây mềm ủ cùng đường kính, và dây lò xo, thép không gỉ và thép ít cacbon có thể có hành vi khác nhau trong điều kiện uốn giống nhau. Hiểu được điều này là điểm khởi đầu để kiểm soát nó.
Tại sao lại xảy ra hiện tượng đàn hồi khi uốn dây?
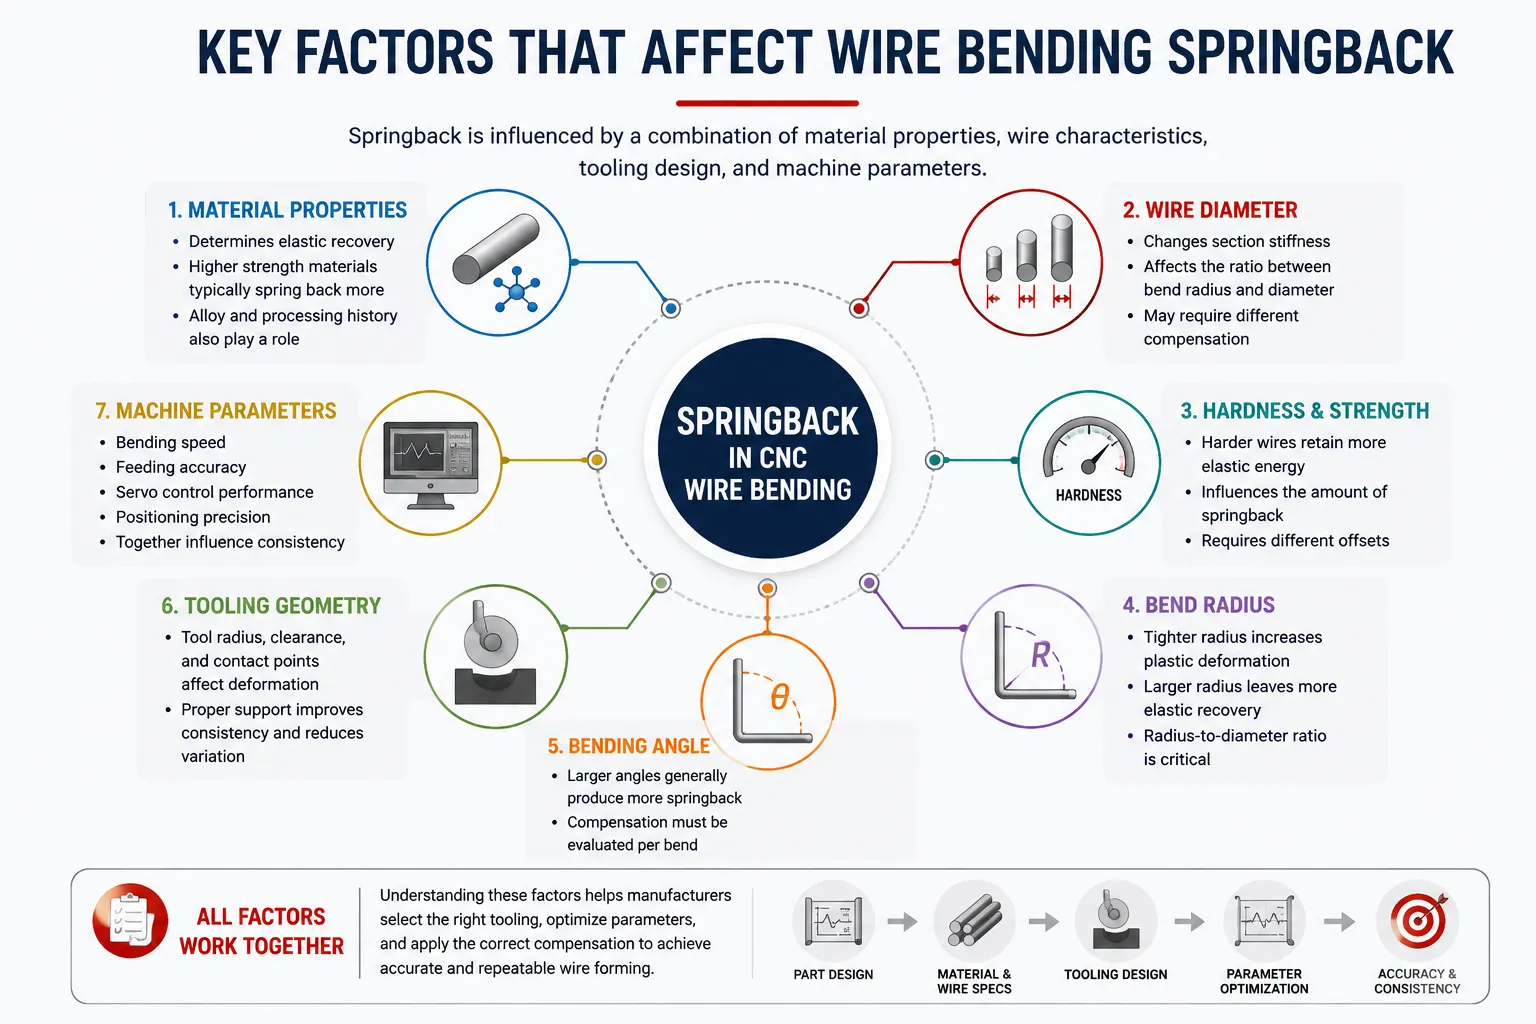
Hồi phục bắt nguồn từ phần đàn hồi của biến dạng, nhưng kích thước của phần đó phụ thuộc vào sự kết hợp giữa vật liệu và các yếu tố quy trình:
Tính chất vật liệu và độ cứng.Vật liệu cứng hơn, có độ bền cao thường giữ lại nhiều năng lượng đàn hồi hơn trong quá trình tạo hình, điều này có thể chuyển thành khả năng phục hồi tốt hơn khi tải trọng được loại bỏ. Lượng chính xác phụ thuộc vào hợp kim, nhiệt độ và lịch sử xử lý, nên hai dây giống hệt nhau có thể không uốn cong giống hệt nhau.
Độ bền kéo và độ bền chảy.Vật liệu có độ bền chảy cao hơn so với độ cứng thường có độ đàn hồi cao hơn, vì phần lớn biến dạng vẫn giữ được độ đàn hồi. Do đó, cùng một hình dạng chi tiết có thể cần bù trừ khác nhau khi cấp độ dây thay đổi.
Đường kính dây.Đường kính làm thay đổi độ cứng của tiết diện dây, và tỷ lệ giữa bán kính uốn và đường kính đặc biệt quyết định mức độ phục hồi đàn hồi được tích hợp trong phần uốn — một biến quy trình, không chỉ là kích thước kéo.
Bán kính uốn và góc cong.Bán kính hẹp thường ép phần lớn mặt cắt vào biến dạng dẻo, trong khi bán kính và góc lớn hơn có thể thu hồi đàn hồi tỷ lệ thuận hơn. Do đó, bù đắp phải được đánh giá từng bước một, không chỉ dựa vào vật liệu.
Hình học dụng cụ và phương pháp tạo hình.Cách dây được đỡ, siết chặt và quấn trong quá trình tạo hình ảnh hưởng đến mức độ biến dạng dự đoán của nó. Các phương pháp tạo hình và bố trí dụng cụ khác nhau có thể tạo ra hành vi thu hồi khác nhau trên cùng một chi tiết.
Tốc độ uốn và các thông số máy.Tốc độ tạo hình, độ chính xác cấp liệu và hành vi định vị đều có thể ảnh hưởng đến mức độ nhất quán của dây đạt được hình dạng mong muốn. Ảnh hưởng của chúng thường nhỏ hơn các yếu tố vật chất nhưng vẫn góp phần tạo ra sự biến đổi trong công việc chính xác.
Các yếu tố chính ảnh hưởng đến độ đàn hồi uốn dây
Bảng dưới đây tóm tắt các yếu tố chính và ý nghĩa của từng yếu tố trên sàn sản xuất:
| Yếu tố | Ảnh hưởng của nó đến Springback | Cân nhắc sản xuất |
|---|---|---|
| Chất liệu | Xác định đặc tính phục hồi đàn hồi của khúc cua | Giữ cho độ bền và độ chịu của dây đồng đều giữa các lô |
| đường kính dây | Thay đổi độ cứng mặt cắt và mức độ biến dạng | Xác nhận lại bù trừ khi đường kính thay đổi |
| Độ cứng | Dây cứng thường giữ được khả năng phục hồi đàn hồi tốt hơn | Yêu cầu chứng nhận vật liệu và kiểm tra từng lô mới |
| bán kính uốn | Tỷ lệ bán kính trên đường kính ảnh hưởng đến khả năng phục hồi tương đối | Yêu cầu cân bằng về khả năng tạo hình, dụng cụ và mỏi |
| Góc uốn | Bù trừ sẽ tăng theo góc được tạo ra | Thiết lập độ lệch theo từng khúc cua, không phải theo từng chi tiết |
| Dụng cụ | Ảnh hưởng đến cách dây bị ràng buộc trong quá trình tạo hình | Kiểm tra độ mòn; Hiệu chỉnh lại sau khi thay đổi |
| Thông số CNC | Điều khiển góc, độ nhất quán về cấp và chuyển động | Tài liệu các bộ tham số đã được kiểm chứng để tái sử dụng |
Cách độ đàn hồi ảnh hưởng đến độ chính xác tạo hình dây
Nếu không được quản lý, lò xo lại xuất hiện theo nhiều cách: góc uốn lệch khỏi dung sai, kích thước tổng thể bị lệch, và các vấn đề lắp ráp xuất hiện khi các bộ phận phải vừa với đồ gá, đồ hàn, hoặc các bộ phận kết nối. Tỷ lệ từ chối tăng lên, và người vận hành dành thời gian sửa chữa thủ công mà quy trình tạo hình lẽ ra phải xử lý.
Thách thức lớn hơn trong sản xuất số lượng lớn không phải là một bộ phận vượt quá dung sai — mà là sự biến động giữa các bộ phận. Khi các lô vật liệu thay đổi, dụng cụ bị mòn, hoặc các thông số được điều chỉnh bằng cảm giác thay vì dữ liệu, độ chính xác uốn dây trở nên không ổn định giữa các lần chuyển đổi. Đối với các sản phẩm dây B2B, tính nhất quán hình thành — tính lặp lại — là điều phân biệt một nhà cung cấp chấp nhận được với một nhà cung cấp khó khăn.
Cách kiểm soát lò xo trong uốn dây CNC
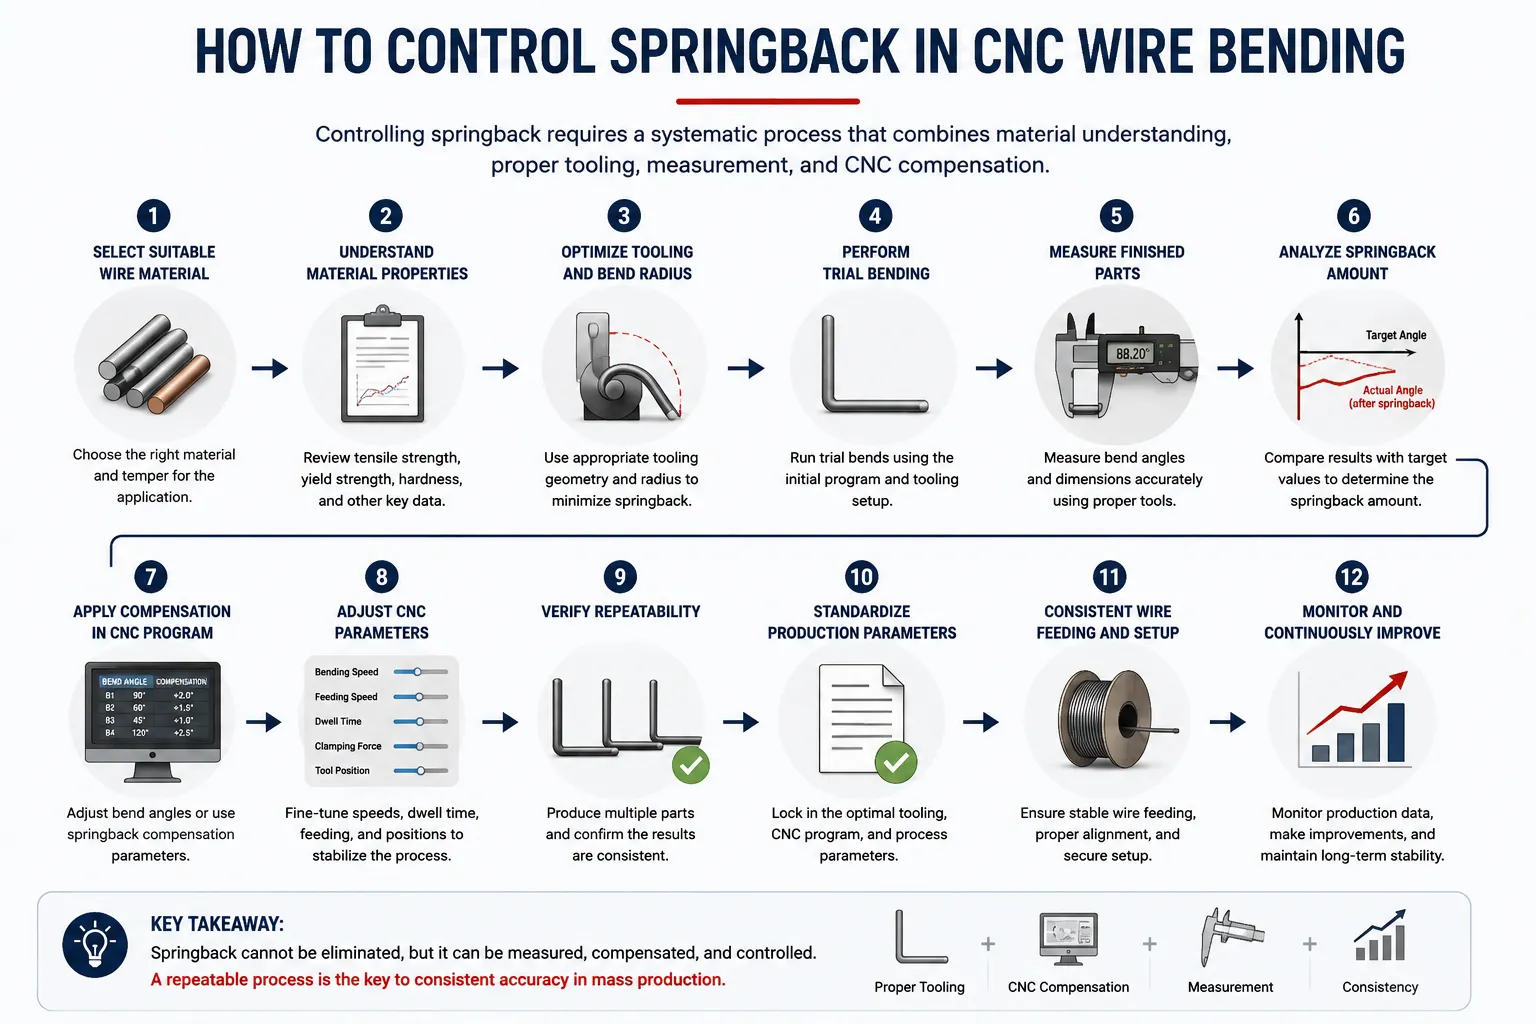
Điều khiển Springback là một quy trình làm việc, không phải một thiết lập duy nhất. Các phương pháp sau đây mỗi phương pháp giải quyết một phần khác nhau của vấn đề, và kết hợp lại tạo thành một quy trình có thể lặp lại:
1. Chọn vật liệu dây phù hợp.Springback ổn định bắt đầu từ vật liệu ổn định. Xác định rõ cấp độ, nhiệt độ và tình trạng bề mặt, tránh trộn các lô trong một lần sản xuất.
2. Hiểu rõ tính chất vật liệu trước khi lập trình.Thu thập dữ liệu độ cứng và độ kéo cho dây đang sử dụng. Bù trừ từ vật liệu tham chiếu có thể không chuyển sang lô hàng khác, vì vậy hãy coi mỗi vật liệu mới như một điểm khởi đầu mới.
3. Tối ưu hóa bán kính cong.Bán kính ảnh hưởng đến mức độ biến dạng còn đàn hồi. Thiết kế uốn cong điều đó cân bằng giữa khả năng tạo hình, tuổi thọ dụng cụ và yêu cầu chức năng thay vì mặc định ở bán kính lớn nhất có thể.
4. Tối ưu hóa hình học dụng cụ.Dụng cụ quyết định cách dây được hỗ trợ và hạn chế trong quá trình tạo hình. Dụng cụ phù hợp giúp biến dạng dễ dự đoán hơn, từ đó làm cho khả năng bù lò xo ổn định hơn.
5. Sử dụng kỹ thuật uốn cong quá mức khi thích hợp.Nếu một khúc uốn có thể bật ngược lại hai độ một cách đáng tin cậy, cong hơi vượt quá mục tiêu cho phép chi tiết đó hồi phục về kích thước bản vẽ — chỉ có hiệu lực khi khả năng phục hồi ổn định.
6. Thiết lập các thông số bù hồi ngược.Xây dựng một offset có tài liệu cho mỗi khúc cua dựa trên kết quả đo được thay vì giả định. Coi các giá trị này như dữ liệu quy trình thuộc về số hiệu linh kiện.
7. Điều chỉnh các thông số uốn CNC.Góc cong, thông số cấp liệu và chuyển động tương tác với hành vi thu hồi của vật liệu; Điều chỉnh chúng theo dây thực tế và ghi lại kết quả biến thử và sai thành một quy trình xác định.
8. Thực hiện thử uốn cong (trial bending).Các lần uốn thử sản phẩm đầu tiên với dây sản xuất tiết lộ cách vật liệu hoạt động trước khi một lô hàng đầy đủ được cam kết — điều này rất quan trọng khi vật liệu, dụng cụ hoặc hình học thay đổi.
9. Đo các bộ phận hoàn thiện.Xác minh các góc và kích thước bằng các phương pháp đo phù hợp — đồng hồ đo góc, đồ gá hoặc đo tầm nhìn tùy theo dung sai. Việc đo lường khép lại vòng lặp giữa sự hồi phục dự đoán và thực tế.
10. Ghi nhận và chuẩn hóa các thông số sản xuất.Khi một bộ tham số tạo ra các bộ phận phù hợp, hãy khóa nó lại. Các tham số được ghi nhận giúp kết quả có thể lặp lại giữa các nhân viên vận hành và ca làm việc, đồng thời rút ngắn thời gian chuyển đổi trong các đơn hàng lặp lại.
11. Duy trì việc cấp dây nhất quán.Biến thiên cấp liệu thay đổi vị trí bắt đầu mỗi khúc cua, làm thay đổi hình học hiệu quả ngay cả khi góc là đúng. Việc cấp liệu đều đặn bảo vệ độ chính xác tổng thể trong việc tạo hình dây.
12. Sử dụng phối hợp đa trục khi cần thiết.Các bộ phận dây 3D phức tạp uốn cong trên nhiều mặt phẳng, và mỗi mặt phẳng có thể mang hành vi phục hồi riêng. Chuyển động đa trục phối hợp trong hiện đạiMáy uốn dây 3Dgiữ cho toàn bộ trình tự tạo hình nhất quán thay vì xử lý từng khúc uốn một cách riêng lẻ.
Công nghệ CNC giúp bù đắp hiện tượng đàn hồi như thế nào
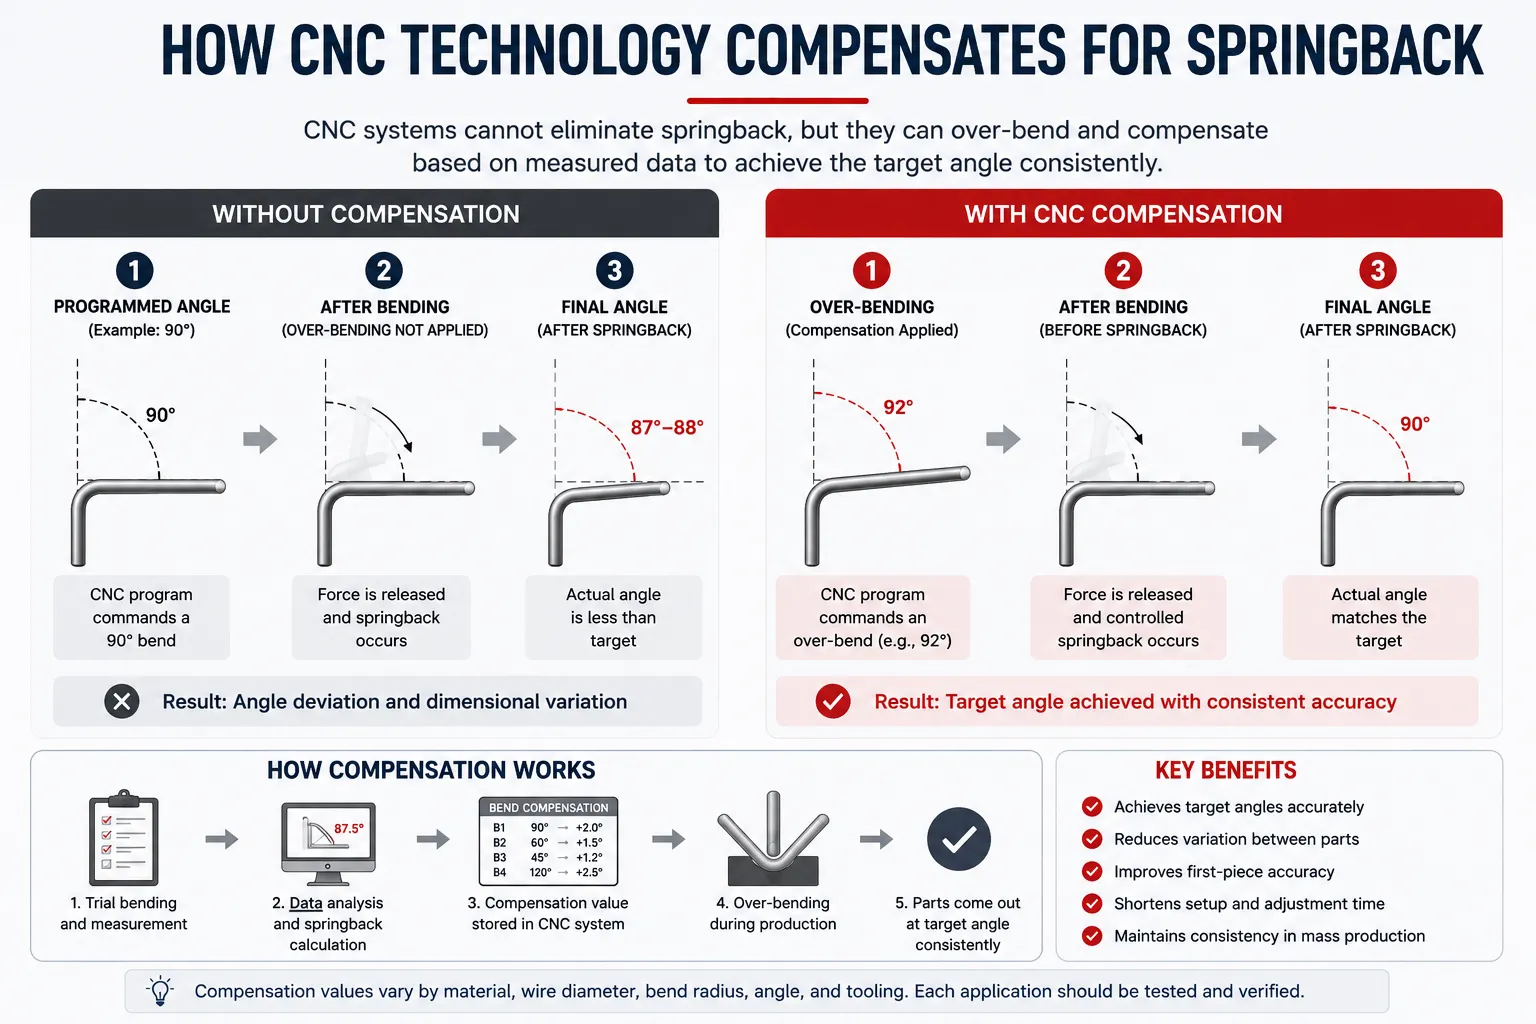
Nói rõ điều này: công nghệ CNC không loại bỏ được sự hồi phục. Không có hệ thống điều khiển nào thay đổi cách kim loại lưu trữ năng lượng đàn hồi. Hệ thống CNC cung cấp cho các nhà sản xuất công cụ để quản lý hiện tượng này với độ chính xác cao hơn nhiều so với các phương pháp thủ công.
Các tham số uốn cong có thể lập trình cho phép kỹ sư áp dụng góc bù đo được cho mỗi lần cong, và chuyển động điều khiển servo áp dụng cùng một cách trên mỗi chu kỳ. Việc cấp liệu lặp lại và định vị chính xác giữ cho hình học uốn cong — và do đó hành vi hồi ngược — nhất quán giữa các chi tiết, trong khi lưu trữ tham số cho phép một thiết lập đã được kiểm chứng có thể được gọi lại chính xác thay vì phải xây dựng lại từ bộ nhớ. Hệ thống CNC do đó giúp các nhà sản xuấtđo lường, bù đắp và kiểm soát liên tụcSpringback — chính xác là yêu cầu sản xuất số lượng lớn. Các loại máy nhưmáy uốn dây CNC đầu quayáp dụng các nguyên tắc này trong tạo hình liên tục, nơi tiếp xúc dụng cụ nhất quán và xoay kiểm soát hỗ trợ độ chính xác uốn ổn định.
Vai trò của dụng cụ trong điều khiển lò xo
Dụng cụ là nơi lý thuyết lò xo gặp dây điện thực tế. Hình dạng dụng cụ quyết định cách vật liệu được quấn, hỗ trợ và giải phóng, vì vậy hai bộ dụng cụ khác nhau có thể tạo ra khả năng phục hồi khác biệt rõ rệt trên cùng một chi tiết. Dụng cụ tùy chỉnh phù hợp với bán kính uốn và đường kính dây của sản phẩm giúp biến dạng — và do đó các giá trị bù trừ — trở nên dễ dự đoán hơn.
Tình trạng dụng cụ quan trọng không kém thiết kế. Dụng cụ bị mòn hoặc hư hỏng làm thay đổi hình học hiệu quả của mỗi khúc cong, nên giá trị bù trừ đúng lúc thiết lập sẽ âm thầm mất giá trị. Một quy tắc thực tế: bất cứ khi nào thay đổi, sửa chữa hoặc mòn dụng cụ, hãy kiểm tra lại các chi tiết đầu tiên trước khi phát hành lô sản phẩm.
Cách cải thiện tính lặp lại trong sản xuất hàng loạt
Trong sản xuất hàng loạt, điều khiển lò xo thành công hay thất bại dựa trên tính lặp lại. Một số thói quen duy trì nó: giữ nguồn cung điện ổn định và có thể truy xuất đến lô đất; đo mẫu các chi tiết trong quá trình chạy, không chỉ khi thiết lập; duy trì dụng cụ theo lịch trình thay vì khi hỏng hóc; và bảo vệ các bộ tham số đã được kiểm chứng khỏi những thay đổi tùy tiện. Khi hiện tượng trôi dạt, hãy phản hồi bằng dữ liệu — đo lường, so sánh với mức cơ sở ghi nhận và điều chỉnh bù trừ một cách có chủ ý.
Những thực tiễn này áp dụng trên toàn bộGiải pháp tạo hình dây công nghiệpở mọi quy mô: một quy trình ổn định tạo ra các bộ phận ổn định, và mỗi can thiệp nên làm cho quy trình ổn định hơn, không phải kém đi.
Những lưu ý thực tiễn cho linh kiện dây điện ô tô
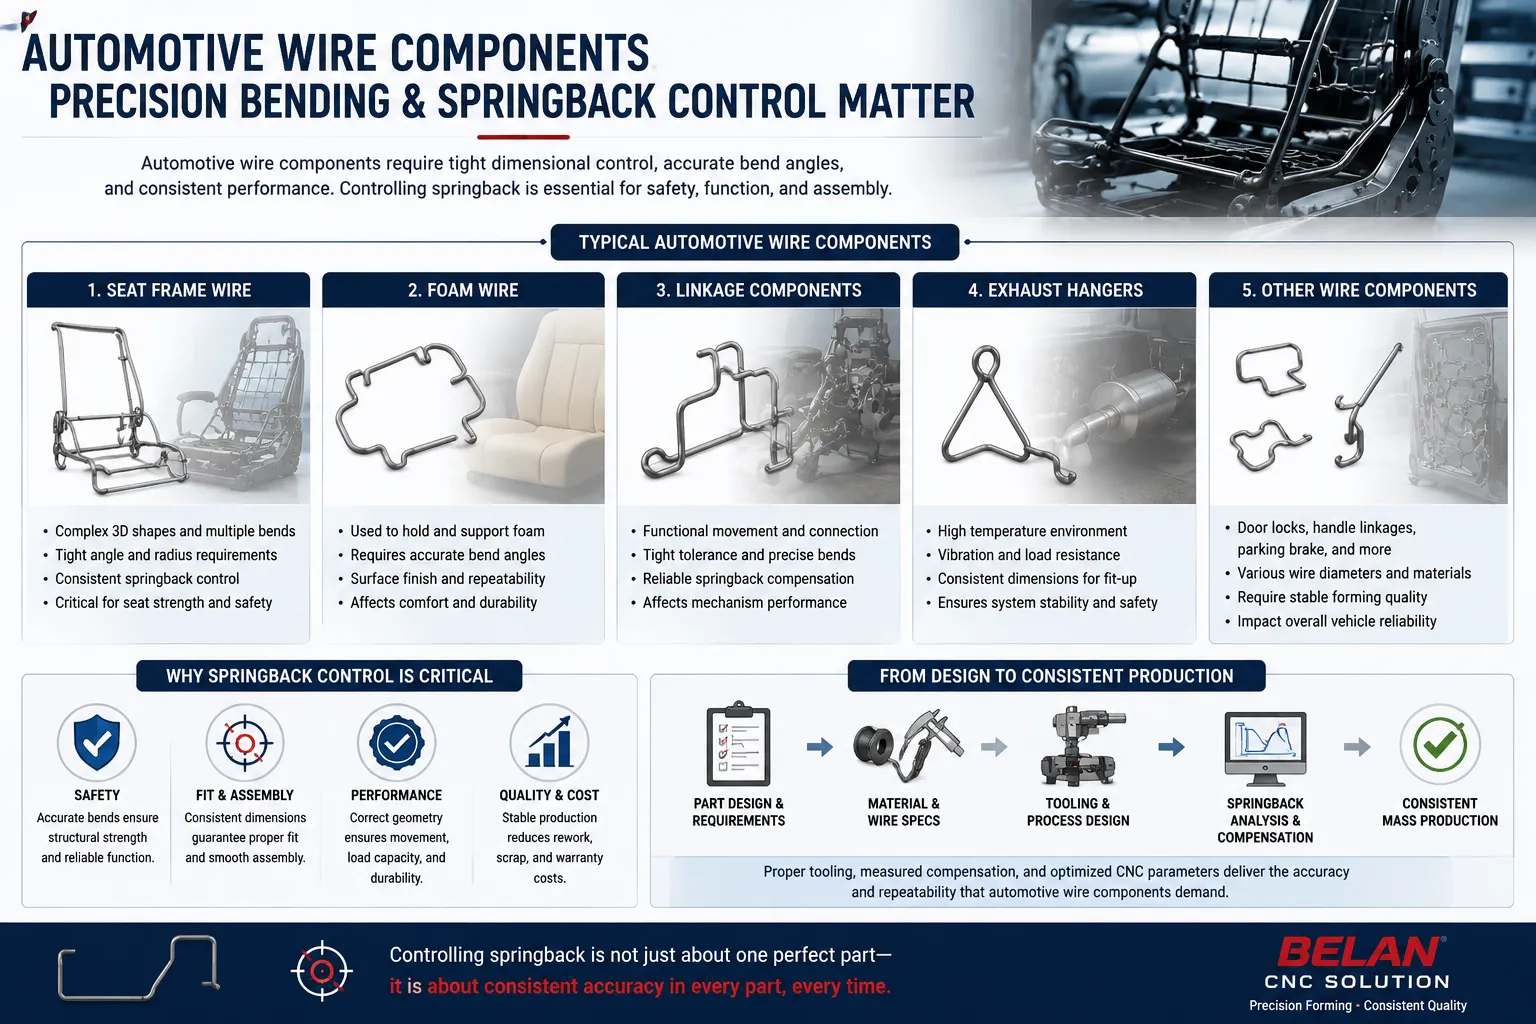
Các bộ phận dây điện ô tô — dây khung ghế, dây xốp, cấu trúc đỡ ghế, các bộ phận liên kết và móc ống xả — được sản xuất với số lượng mà sự nhất quán là yêu cầu khó khăn. Nhiều dây được lắp ráp thành đồ gá hoặc hàn thành các cụm phụ, nên độ lệch kích thước trong một phần tử dây sẽ lan ra toàn bộ bộ loạt, và dây khung ghế thay đổi nhẹ theo từng bộ phận có thể làm chậm cả đường dây.
Đó là lý do tại sao điều khiển lò xo lại quan trọng trong sản xuất ô tô: mục tiêu hiện nay không chỉ là một bộ phận nằm trong dung sai, mà là một quy trình giữ được dung sai qua hàng nghìn chu trình, lô vật liệu và khoảng cách dụng cụ. Các nhà sản xuất đánh giá mộtGiải pháp tạo hình dây ô tôDo đó, nên hỏi làm thế nào để kiểm tra độ chính xác uốn và tính nhất quán tạo hình — không chỉ những gì máy có thể làm trên bộ phận trình diễn.
Danh sách kiểm tra điều khiển lò xo cho uốn dây CNC
- ☐ Kiểm tra tính chất vật liệu dây (cấp độ, độ chịu lực, chứng chỉ)
- ☐ Xác nhận đường kính và dung sai dây
- ☐ Xem lại bán kính uốn theo giới hạn về khả năng tạo hình và dụng cụ
- ☐ Đánh giá hình học và tình trạng dụng cụ
- ☐ Thiết lập các tham số bù lò xo cho mỗi khúc cua
- ☐ Thực hiện thử uốn với dây sản xuất
- ☐ Đo các chi tiết hoàn thiện so với kích thước bản vẽ
- ☐ Ghi lại và khóa các thông số sản xuất đã được kiểm chứng
- ☐ Xác minh tính lặp lại trên một lần chạy sản xuất mẫu
- ☐ Chuẩn hóa quy trình cuối cùng và xác nhận lại sau bất kỳ thay đổi nào
Cách đánh giá giải pháp uốn dây CNC cho điều khiển lò xo
Khi điều khiển lò xo trở nên quan trọng đối với các chi tiết của bạn, hãy đánh giá máy dựa trên các khả năng hỗ trợ trực tiếp cho nó: độ chính xác servo và khả năng lặp lại; cách lập trình và lưu trữ các góc uốn và giá trị bù trừ; liệu dụng cụ có thể phù hợp với hình dạng sản phẩm của bạn hay không; liệu nhà cung cấp có thể thử uốn mẫu bằng dây điện thực tế của bạn hay không; và những hỗ trợ kỹ thuật nào tồn tại sau khi cài đặt. Nhà cung cấp yêu cầu bản vẽ, thông số kỹ thuật dây và dung sai của bạn trước khi đề xuất cấu hình là đang đánh giá đúng vấn đề: bù lò xo chỉ có thể được xác nhận với vật liệu và bộ phận thật.
Tại sao nên chọn BELAN Machinery để tạo hình dây CNC?
BELAN Machinery chế tạo thiết bị uốn dây CNC đa trục và các giải pháp tạo hình dây tập trung vào ứng dụng ô tô. Máy BELAN kết hợp điều khiển CNC đa trục, phần mềm thông minh bao gồm bù bật lò xo hỗ trợ AI, và dụng cụ tùy chỉnh phù hợp với sản phẩm — ba yếu tố mà bài viết này đã xác định là trung tâm trong điều khiển lò xo. BELAN cũng làm việc dựa trên thông số kỹ thuật dây và bản vẽ sản phẩm thực tế của khách hàng: các chi tiết được thử nghiệm và các thông số được xác thực trước khi đề xuất giải pháp, do đó độ chính xác uốn được chứng minh tại bạn thay vì chỉ được khẳng định chung chung.
Kết luận
Lò xo trong uốn dây CNC không phải là lỗi hay lỗi máy móc — đó là hành vi vật liệu mà mọi quy trình tạo hình dây phải tính đến. Kiểm soát lò xo thành công đến từ việc kết hợp vật liệu, hình dạng dây, dụng cụ, thông số uốn, đo lường và bù trừ thành một hệ thống đã được xác thực. Công nghệ CNC không thể loại bỏ vật lý, nhưng nó cung cấp cho các nhà sản xuất các tham số lập trình được, độ chính xác định vị trí và tính nhất quán quy trình để bù đắp cho độ đàn hồi một cách đáng tin cậy — từng chi tiết, từng lô một, là nền tảng cho sản xuất linh kiện dây ổn định và có khả năng mở rộng.
Câu hỏi thường gặp
Nguyên nhân nào gây ra hiện tượng đàn hồi trong uốn dây CNC?
Bật ngược là do phần đàn hồi của biến dạng. Khi lực uốn được giải phóng, dây sẽ phục hồi một phần biến dạng đó, nên góc hoàn thiện mở ra hơi vượt quá góc đã lập trình. Lượng phục hồi phụ thuộc vào vật liệu, đường kính, bán kính cong, góc và dụng cụ.
Độ cứng của vật liệu ảnh hưởng thế nào đến độ đàn hồi uốn dây?
Vật liệu cứng thường giữ lại nhiều năng lượng đàn hồi hơn trong quá trình tạo hình, điều này có thể dẫn đến khả năng phục hồi tốt hơn sau khi uốn cong. Do đó, dây cứng hơn có thể cần giá trị bù trừ lớn hơn, và bù trừ được thiết lập trên dây mềm không nên được giả định là chuyển sang loại cứng hơn.
Máy uốn dây CNC có thể bù đắp cho độ đàn hồi ngược không?
Đúng vậy — nhưng bằng sự bù đắp, không phải loại bỏ. Một độ lệch đo được lập trình vào mỗi khúc cua để chi tiết phục hồi về kích thước mục tiêu. Với chuyển động servo có thể lặp lại, cấp liệu nhất quán và các thông số lưu trữ, việc bù trừ này áp dụng đồng đều trên mỗi chu kỳ, giúp kết quả có thể lặp lại trong sản xuất.
Dụng cụ ảnh hưởng thế nào đến lò xo?
Hình học dụng cụ quyết định cách dây được hỗ trợ và hạn chế trong quá trình tạo hình, điều này ảnh hưởng đến khả năng dự đoán được biến dạng và phục hồi. Dụng cụ phù hợp với bán kính và đường kính sản phẩm giúp bù trùng ổn định hơn, trong khi dụng cụ bị mòn hoặc không khớp sẽ làm giảm độ lệch lò xo — do đó việc thay đổi dụng cụ sẽ kích hoạt việc đo lại các chi tiết đầu tiên.
Đường kính dây có ảnh hưởng đến lò xo không?
Có thể. Đường kính làm thay đổi độ cứng của đoạn dây, và tỷ lệ giữa bán kính uốn và đường kính ảnh hưởng đến mức độ thu hồi đàn hồi được tích hợp trong phần cong. Bất kỳ sự thay đổi đường kính nào cũng là điều kiện quy trình mới, đòi hỏi các lần uốn thử mới và giá trị bù trừ.
Các nhà sản xuất có thể cải thiện độ chính xác uốn dây như thế nào?
Bắt đầu với vật liệu nhất quán, sau đó xây dựng quy trình làm việc kỷ luật: uốn thử với dây sản xuất, đo theo bản vẽ, ghi chép các tham số bù trừ và khóa các bộ tham số CNC. Cải thiện độ chính xác không chỉ là một điều chỉnh duy nhất mà là làm cho toàn bộ quy trình có thể lặp lại.
Làm thế nào để kiểm soát độ đàn hồi trong quá trình sản xuất hàng loạt?
Hãy coi đó là kỷ luật quy trình liên tục: giữ các lô dây đồng nhất, đo mẫu các bộ phận trong quá trình chạy, duy trì dụng cụ đúng tiến độ, và xác thực lại các tham số sau khi có thay đổi vật liệu, dụng cụ hoặc hình học. Khi xuất hiện hiện lệch, điều chỉnh bù trừ dựa trên dữ liệu đo lường thay vì chỉ dựa vào đánh giá của người vận hành.
Cần hỗ trợ kiểm soát lò xo trong quá trình tạo hình dây?
BELAN Machinery, nhà cung cấp chuyên nghiệp các giải pháp tạo hình dây ô tô. Gửi cho chúng tôi bản vẽ sản phẩm hoặc mẫu thử của bạn. Đội ngũ kỹ thuật của chúng tôi có thể đánh giá vật liệu dây, yêu cầu tạo hình, các lưu ý về dụng cụ và nhu cầu điều khiển lò xo để giúp xác định giải pháp tạo hình dây CNC phù hợp.
Liên hệ với Belan để được đánh giá khả thiTài nguyên liên quan
- Máy uốn dây CNC— Thiết bị uốn dây CNC đa trục được thiết kế để tạo hình chính xác, có thể lặp lại.
- Giải pháp tạo hình dây công nghiệp— Giải pháp ứng dụng cho sản xuất linh kiện dây công nghiệp nhất quán.
- Giải pháp tạo dây cho phụ tùng ô tô— Giải pháp tạo hình dây cho khung ghế, dây xốp và các bộ phận liên kết khi sự nhất quán về kích thước là rất quan trọng.
- Ưu điểm của máy uốn dây 3D là gì?— Cách tạo hình 3D đa mặt phẳng hỗ trợ hình học chi tiết phức tạp và tính nhất quán quy trình.
- Cách chọn máy uốn dây CNC— Hướng dẫn lựa chọn đầy đủ để đánh giá máy, dụng cụ và các tùy chọn tự động hóa.


