


Hãy hỏi một xưởng làm việc uốn cong thanh cách nhiệt xem thứ gì tiêu tốn ngân sách phế liệu của họ, câu trả lời hiếm khi là vết nứt. Đó là cục u — một vết phồng rộp nổi lên bên trong chỗ cong, ngay chỗ lớp phủ không còn chỗ nào để đi. Bất kỳ ai đang sử dụng thanh PVC, PA12 hoặc thanh mica-tape trên mộtmáy uốn thanh cáiđã từng thấy nó. Phần bẻ cong thanh cái phủ này trông giống như điều bạn phải chấp nhận. Không phải vậy. Phần phồng có thể được dự đoán, bị giới hạn bởi hình học, và kết thúc bằng bước gia nhiệt có kiểm soát khi nó vẫn còn hiện rõ.

Tại sao Bulge hình thành
Khi một thanh bị cong, đồng chảy về phía trong bán kính. Đồng nén lại rất dễ dàng. Lớp phủ thì không: PVC, PA12 và băng mica không thể nén lại, nên đồng bị dịch chuyển sẽ đẩy lớp cách nhiệt ra ngoài và tạo thành một mụn nước ở mặt trong của khúc cua.
Ba yếu tố quyết định quy mô của nó:
- Bán kính bên trong.Bán kính càng chặt thì càng nhiều đồng bị dịch chuyển trên mỗi milimét chiều dài thanh.
- Phủ độ cứng và độ bám dính.PVC dính kém sẽ phồng lên dễ dàng hơn so với băng mica dính chặt.
- Nhiệt độ thanh.Thanh lạnh tập trung dịch chuyển tại một điểm; Các thanh ấm trải đều dọc theo lớp phủ.

Những con số chúng tôi hướng tới
Đối với thanh PVC-mica, tiêu chuẩn sản xuất của chúng tôi là một phần lớn1,6 mm một bên trên các khúc cua phẳngvà1,5 mm khi uốn thẳng đứng. Độ dung sai công nghiệp thường được báo cáo là 4 mm tổng thể ở cả hai bên, vì vậy các giá trị này để lại khoảng trống thực tế cho sự vừa vặn lắp ráp của khách hàng.
Hình học đưa bạn đến đó là cùng một quy tắc chúng tôi áp dụng cho mọimáy uốn thanh cái: giữ bán kính trong tạichiều rộng thanh một lầntrên các khúc cua bằng phẳng, vàđộ dày thanh một lầntrên các khúc cua thẳng đứng. Tôn trọng bán kính và đồng bị dịch chuyển sẽ lan rộng dọc theo thanh thay vì nâng lớp phủ lên tại một điểm.
Sửa Bốn Bước Khi Vẫn Có Chỗ Phồng
Ngay cả với hình dạng đúng, các lô hàng vẫn đến với độ bám dính yếu hơn thông số kỹ thuật, hoặc do khách hàng bắt buộc bán kính quá chặt. Đây là chuỗi làm lại mà chúng tôi chạy, theo thứ tự:
Bước 1 — Bảo vệ thanh khi vào.Cấp liệu theo dõi với tiếp xúc toàn bộ giúp lớp phủ không bị hư hại trước. Một thanh tạ đến khúc cua với bánh xe phẳng sẽ phồng lên và rách nhiều hơn khi làm lại. BL-TP-45-6EL của chúng tôi, 13 trụcmáy uốn thanh cáiDành riêng cho thanh mica-tape rộng đến 50 mm và dày 7 mm, kết hợp đường ray này với nguồn phụ và máy duỗi thẳng — thanh được mang theo chứ không bị kéo.
Bước 2 — Làm nóng trước ở khúc cua.Trên mộtmáy uốn thanh cáiđược trang bị bộ truyền tần số cao tại đầu ra, thanh được làm nóng ngay trước khi hình thành. Nhiệt làm lớp phủ đàn hồi, nên nó giãn ra quanh phần dịch chuyển thay vì bị nâng lên đột ngột. Trên PVC kém dính, chỉ riêng bước này đã loại bỏ phần lớn vấn đề phồng lên.
Bước 3 — Kẹp phẳng phần phồng lên.Đối với những bộ phận vẫn còn lồi lõm, một miếng đệm thép không gỉ sẽ đặt lên phần phồng và được giữ bằng kìm khóa. Miếng đệm phân tán áp lực để lớp phủ được ép chặt, không bị thủng, khi nó dẹt lại vào lớp đồng.
Bước 4 — Lò hầm rồi làm nguội.Phần được kẹp chạy qua lò hầm tại100–130 °C trong một đến hai phút, rồi ra quạt làm mát. Lớp phủ sẽ chảy lại lên đồng khi nó nóng lên và cứng lại mịn khi nguội. Việc làm lại thanh cái lò hầm đúng cách sẽ giúp vùng được sửa chữa có vẻ phẳng về mặt thị giác, và bộ phận sẽ vượt qua kiểm tra cách nhiệt.
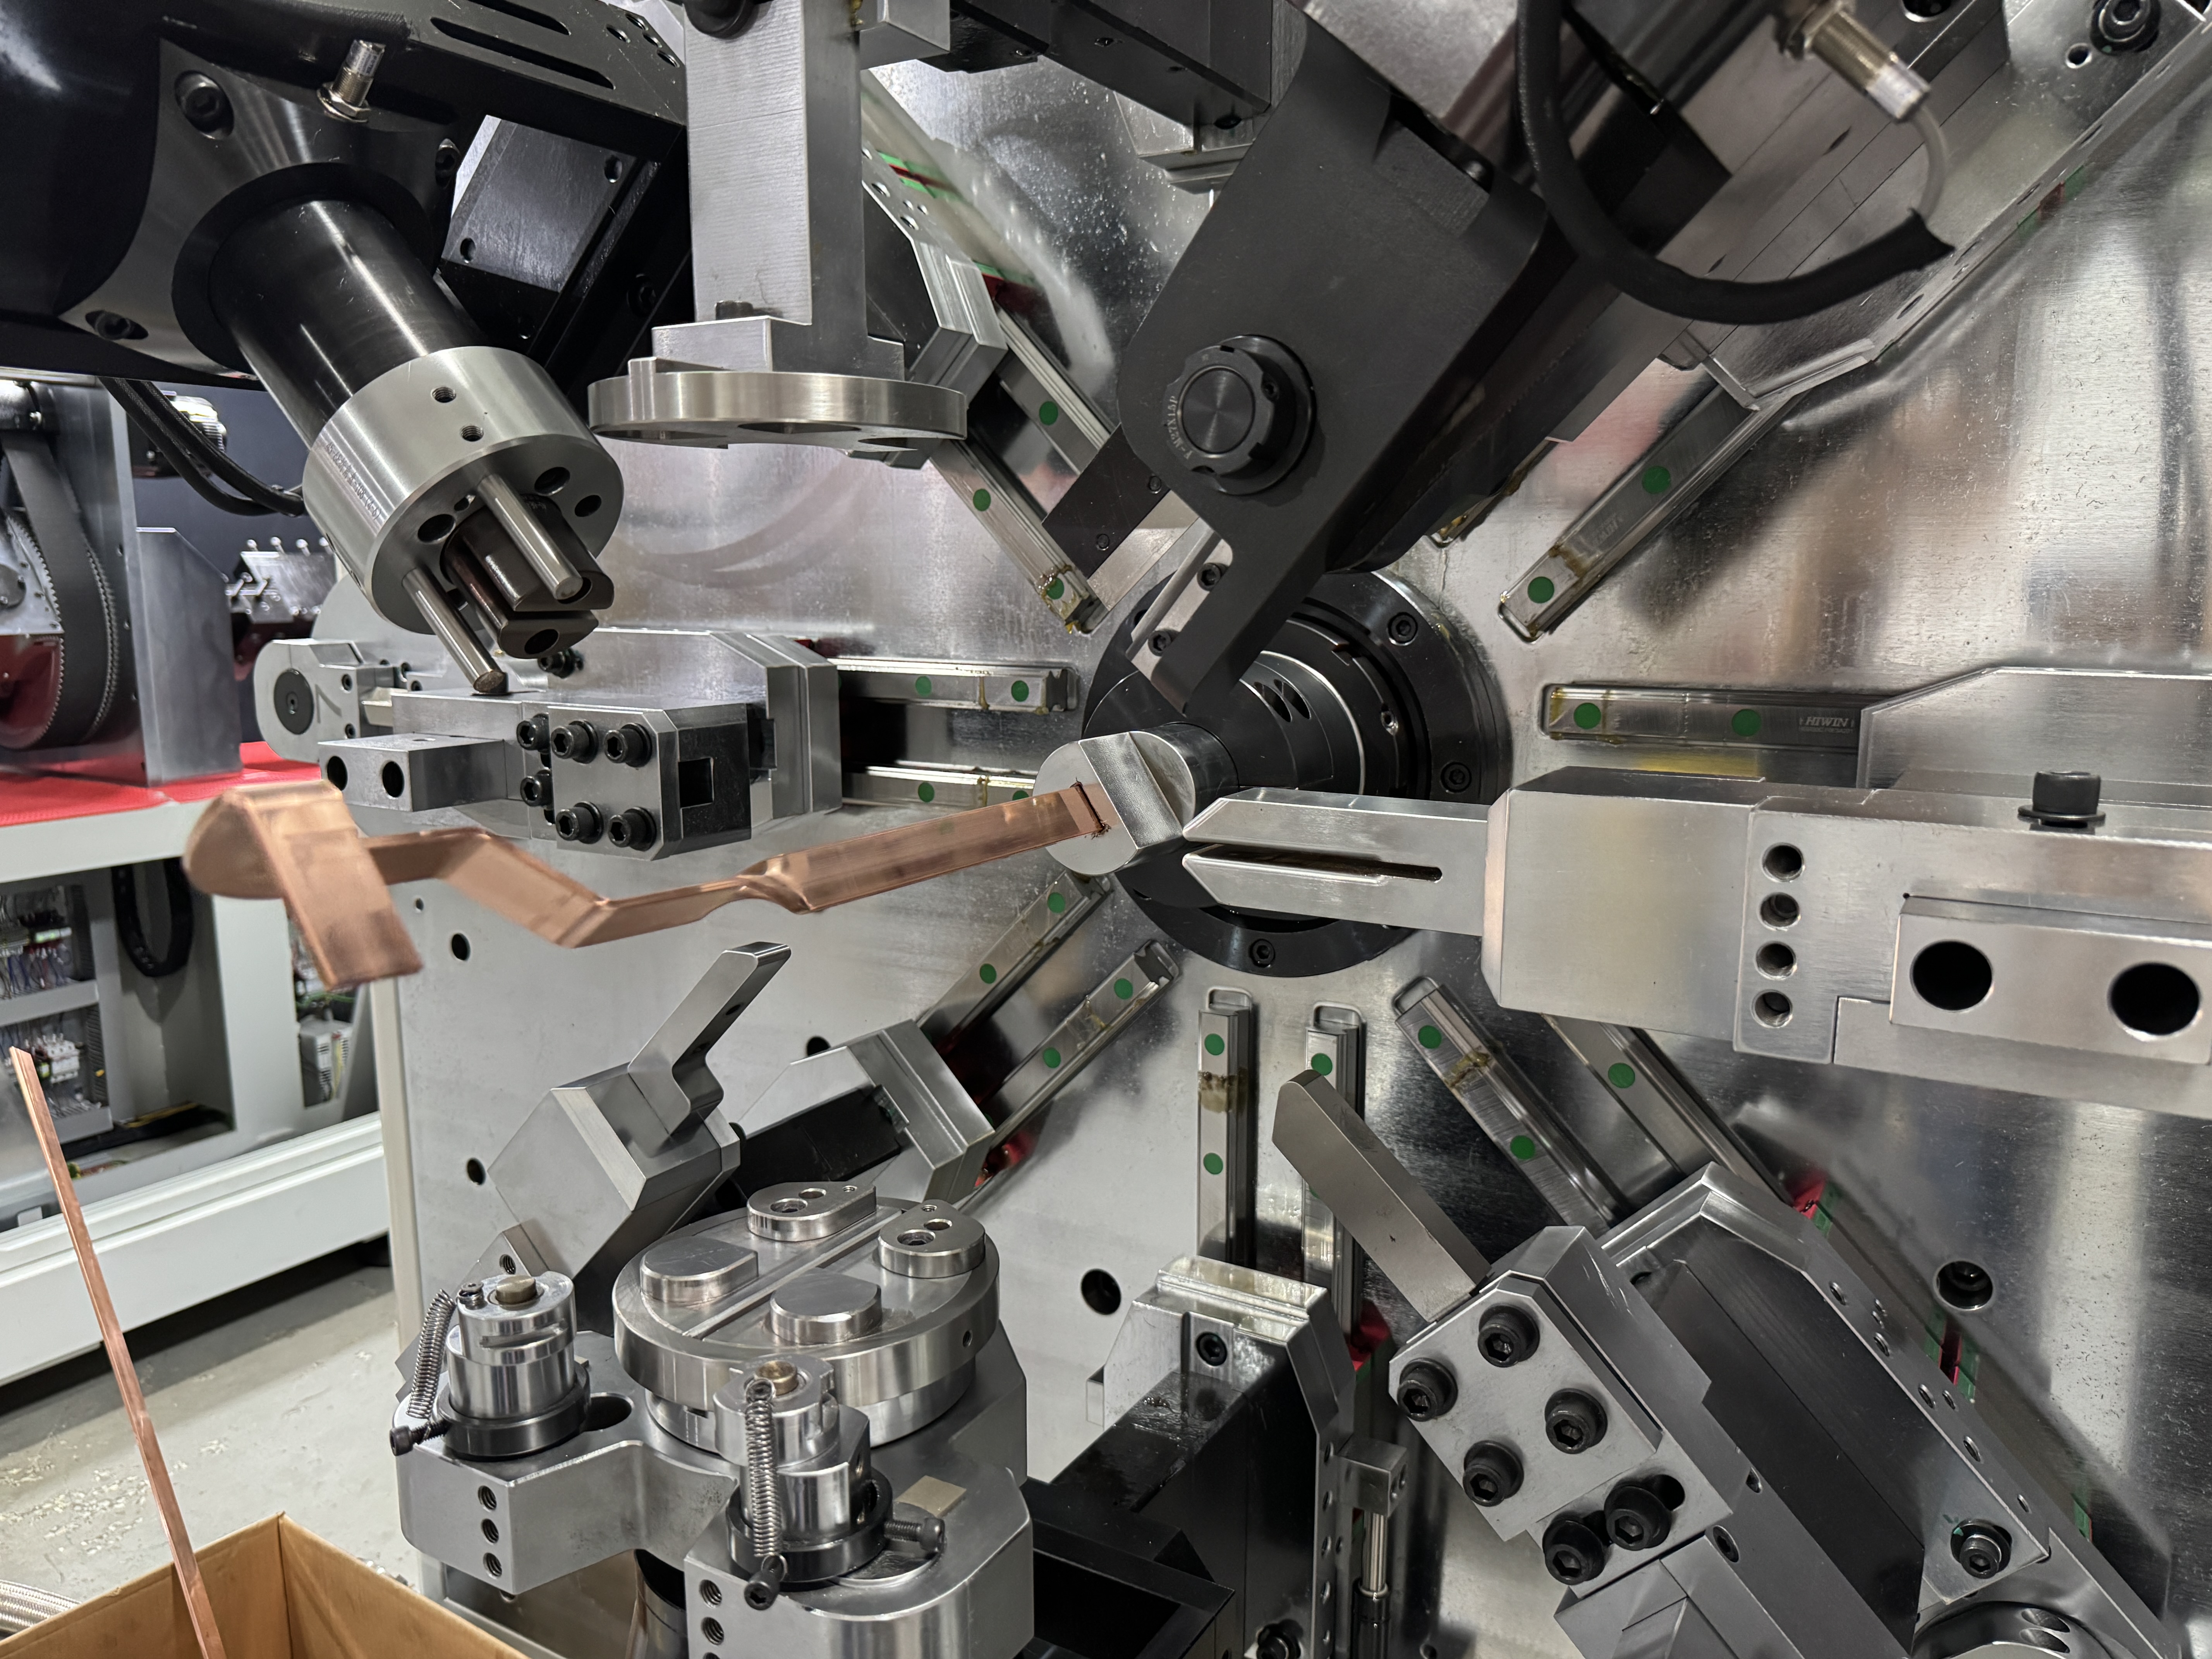
Thứ tự rất quan trọng. Nung nóng mà không dùng miếng chêm hoặc kẹp mà không dùng nhiệt, bạn sẽ đổi một phần phồng lên lấy một miếng vá bong tróc.
Ngăn chặn sự phồng lên trước khi nó hình thành
Bước lò nướng có hiệu quả, nhưng đó là lao động — và lao động cộng dồn qua một ca làm việc. Thứ tự hoạt động kinh tế:
| Ưu tiên | Hành động | Hiệu ứng |
| 1 | Bán kính bên trong ≥ 1× rộng (phẳng) / ≥ 1× độ dày (dọc) | Ngăn ngừa hầu hết sự phồng lên |
| 2 | Cho ăn theo dấu, tiếp xúc toàn bộ | Không có tổn thương trước, độ cầm đồng đều |
| 3 | Làm nóng trước tần số cao tại chỗ uốn | Lớp phủ đàn hồi, cục nhỏ hơn |
| 4 | Miếng đệm thép không gỉ + lò hầm, 100–130 °C | Thu hồi phần còn lại |
Các cửa hàng áp dụng ưu tiên 1–3 như tiêu chuẩn hiếm khi cần ưu tiên 4 nhiều hơn thỉnh thoảng. Trên một thiết bị được cấu hình đúngmáy uốn thanh cáiPhần sửa phồng chủ yếu được thiết kế sẵn, không được sửa chữa sau đó.
Đọc những bài bị từ chối của chính bạn
Sắp xếp các mẫu bị loại tuần này theo kiểu thất bại, mỗi mẫu đều chỉ ra một bước còn thiếu của nó. Chỉ phồng lên — bán kính quá hẹp so với thanh đó. Phồng lên do tẩy trắng — thanh đến khi chưa đến hoặc đã bỏ qua quá trình làm nóng trước. Bong ra gần khúc cua — lớp phủ bị hỏng khi vào, nên hãy kiểm tra đường nạp trước. Mô hình hỏng hóc sẽ cho bạn biết bước nào dây chuyền bị bỏ sót trước khi bạn chi một xu cho việc sửa lại dụng cụ.
Gửi cho chúng tôi bản vẽ của bạn
Phồng lên là vấn đề của quá trình, không phải thuộc tính của thanh cách nhiệt. Gửi cho BELAN thông số kỹ thuật thanh và bản vẽ có bán kính chặt nhất. Chúng ta sẽ chạy toàn bộ chuỗi trênmáy uốn thanh cái, đo phần phồng trên các chi tiết hoàn thiện, và trả về kèm theo các thông số quy trình. BELAN Machinery, nhà cung cấp giải pháp tạo hình dây ô tô chuyên nghiệp của bạn.

