


Bốn khuyết tật chiếm phần lớn phế liệu trên bất kỳmáy uốn thanh cái: trượt góc, vết nứt lớp phủ, phình bên trong và trầy xước bề mặt. Mỗi lần có nguyên nhân gốc rễ khác nhau, và một nửa trong số đó bắt đầu trước khi thanh tạ đến khúc cua. Đây là danh sách chẩn đoán mà các kỹ sư của chúng tôi sử dụng trên các sàn khách hàng — trả lời ngắn trước, sau đó là các kiểm tra xác nhận.
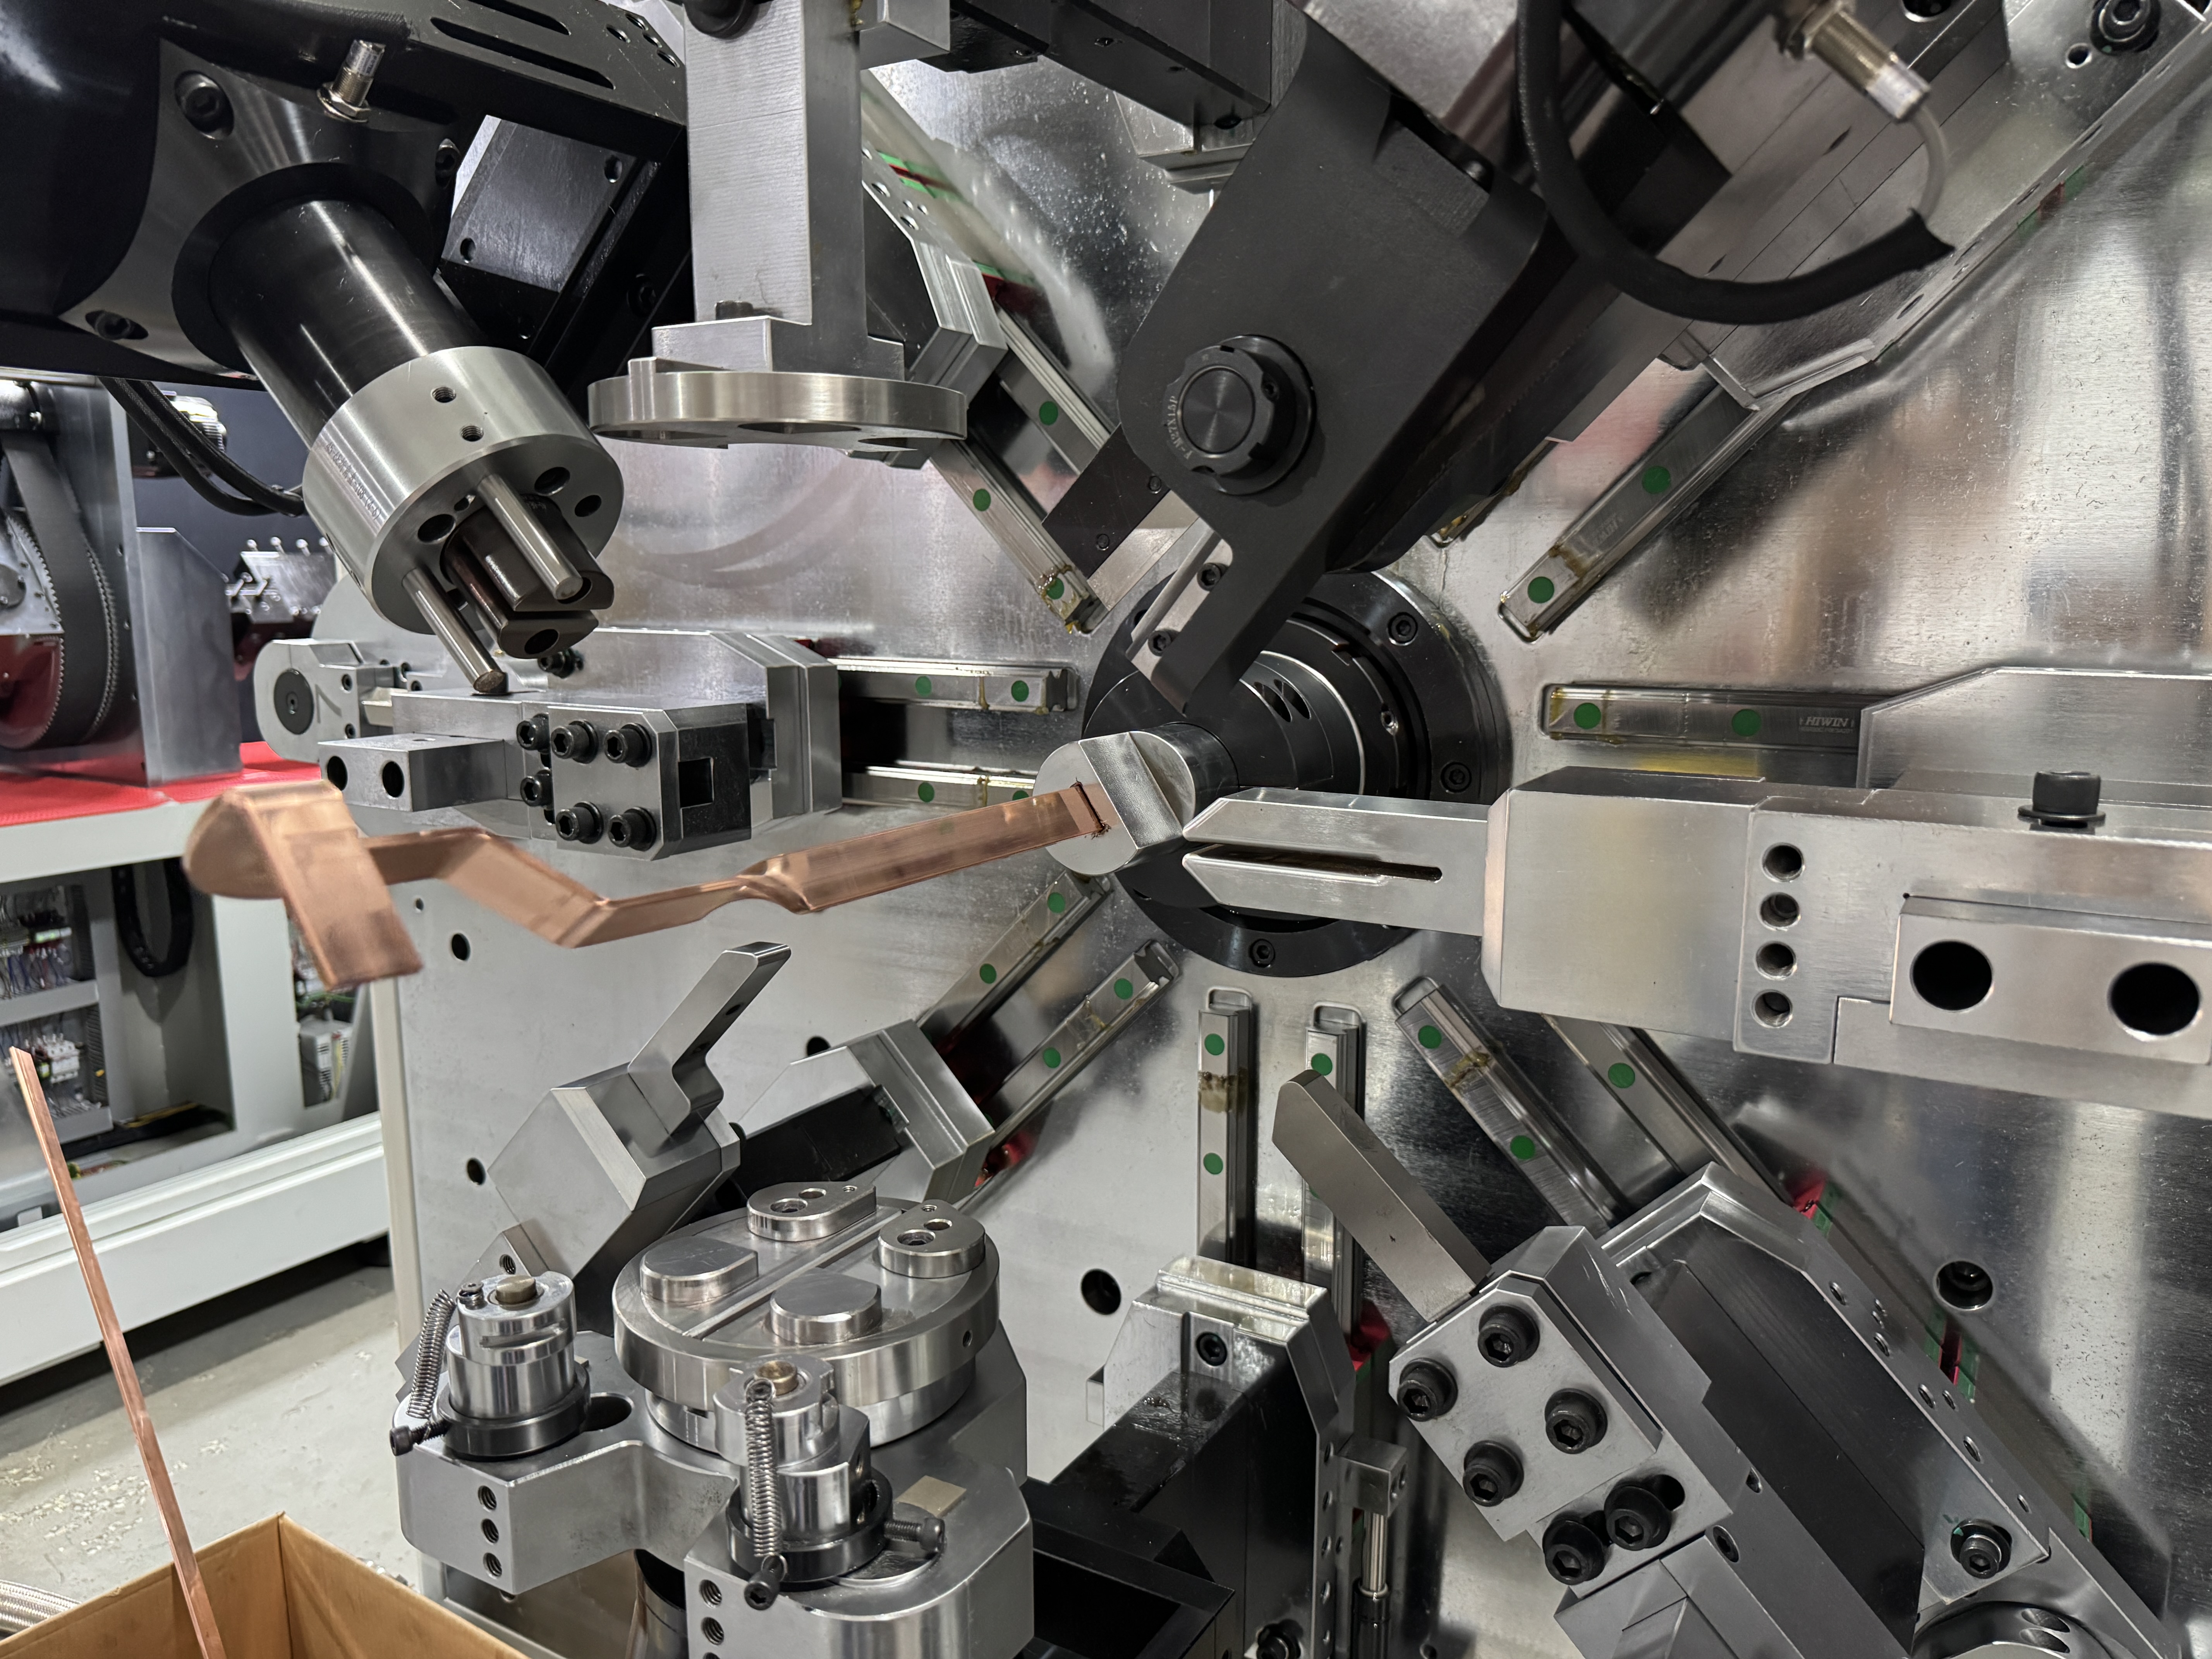
Một nửa số khuyết tật bắt đầu trước khúc cua
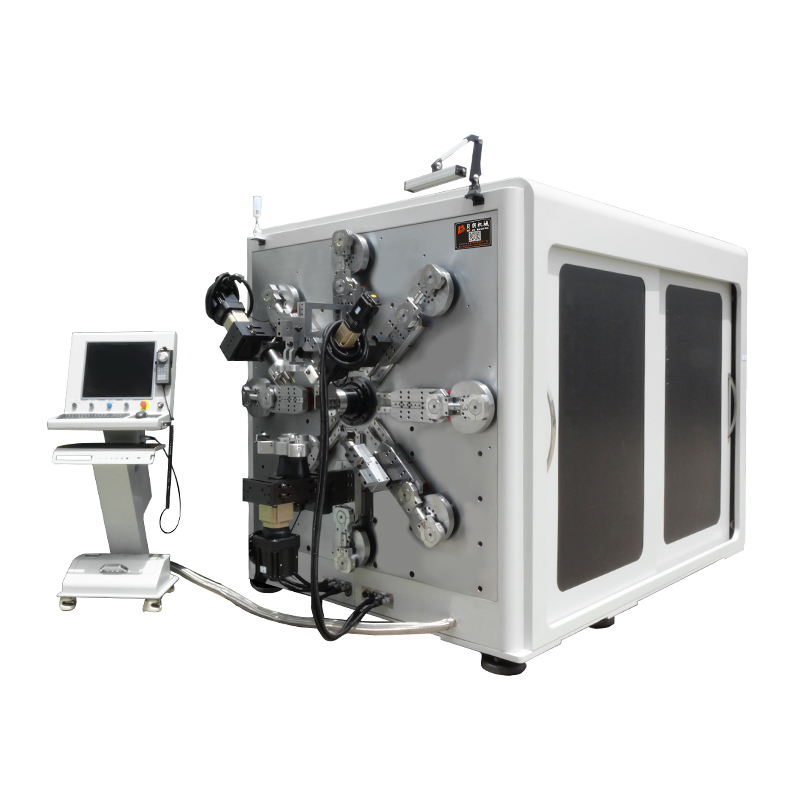
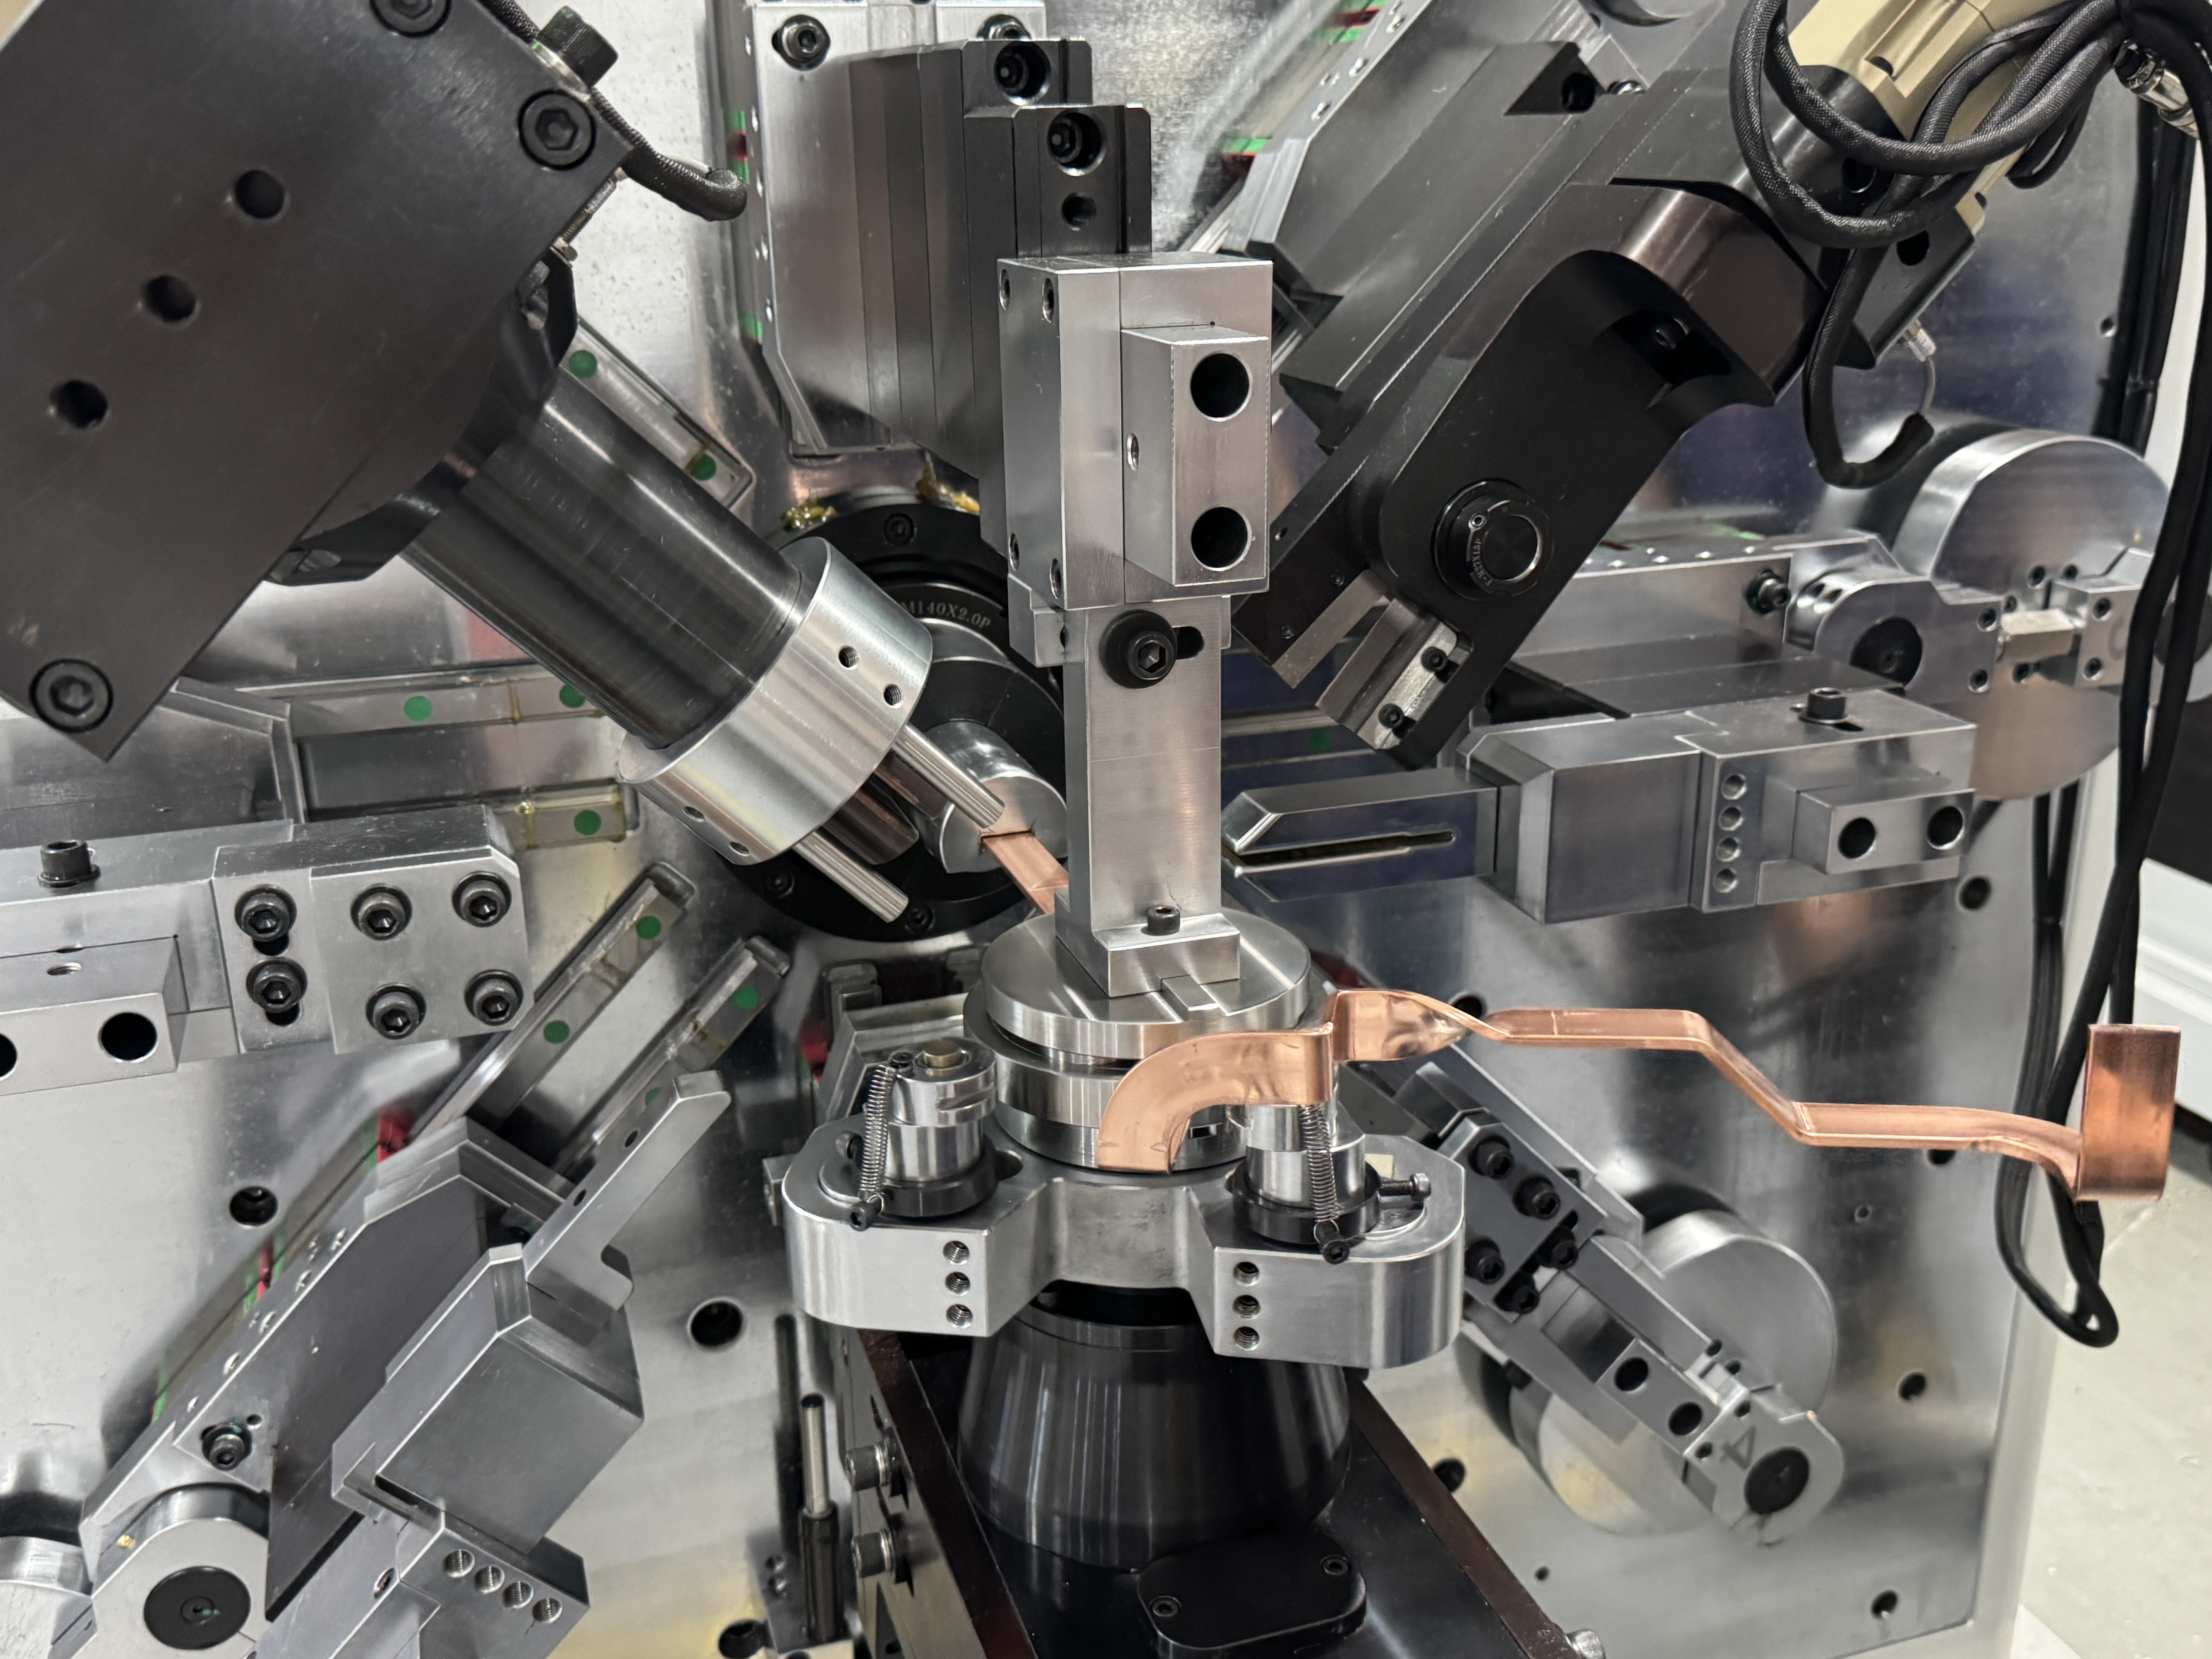
Một quy tắc hữu ích trước khi đi vào chi tiết: ngay khi một thanh được đưa vào máy, bề mặt của nó hoặc đã được bảo vệ hoặc đã bị hư hại. Thức ăn theo dõi bao quanh thanh tạ trên một vùng tiếp xúc rộng. Bánh xe con lăn sẽ ép nó ở một số điểm. Kẹp khay nạp ăn có thể cầm và nhả. Ba thiết kế đó thất bại theo những cách khác nhau, và lỗi sau này xuất hiện dưới dạng một lỗi trông giống như vấn đề uốn cong. Đó là lý do, trên mọimáy uốn thanh cáichúng tôi xây dựng, đường cấp liệu được thiết kế cẩn thận như chính đầu uốn — TP-DL-45-6E dưới đây là một ví dụ điển hình cho bố cục đầy đủ.
Khuyết điểm 1: Lệch góc sau khi uốn
Câu trả lời ngắn:Đồng phục hồi đàn hồi khi áp suất được giải phóng, nên một góc 90° được lập trình sẽ nằm ở 91–92°. Bù lại bằng cách uốn quá mức và ghi lại giá trị dựa trên tôi lực, độ dày và hướng uốn.
Thanh mềm hoặc thanh ủ ít phục hồi nhất; Thanh thép kéo cứng phục hồi phần lớn và thay đổi giữa các lô máy. Độ dày quan trọng vì vùng biến dạng sâu hơn sẽ phục hồi ít dự đoán hơn. Hướng đi cũng quan trọng — các khúc cua phẳng giữ chặt hơn các khúc cua thẳng đứng, đó là lý do tại sao các mục tiêu chính xác công bố khác nhau (±0,1° phẳng, ±0,2° thẳng đứng).
Kiểm tra:uốn một mẫu thử về mức danh định, đo sự chênh lệch, nhập làm bù trừ, kiểm tra lại trên mẫu thứ hai. Bốn khúc cong, không phải bốn mươi. Nếu drift trở lại giữa ca, nghi ngờ nhiệt độ thanh hoặc thay đổi nhiều, không phải do chương trình.
Lỗi 2: Nứt lớp phủ ở bán kính ngoài
Câu trả lời ngắn:lớp phủ ngoài được kéo căng vượt quá khả năng của băng PVC, PA12 hoặc mica. Hoặc là bán kính quá chật hoặc lớp phủ đã đến chỗ uốn cong và bị hư hại trước.
Hai cách khắc phục, áp dụng theo thứ tự. Đầu tiên, hình học: giữ bán kính bên trong ở mức một nhân với chiều rộng bar cho các khúc cong phẳng và độ dày một nhân với bar cho các khúc cua thẳng đứng. Thứ hai, nhiệt độ: một thiết bị làm nóng trước tần số cao ở đầu ra sẽ làm nóng thanh ngay trước khi tạo hình, giúp lớp phủ đủ đàn hồi để kéo giãn thay vì nứt.
Kiểm tra:Nếu vết nứt chỉ xuất hiện vào buổi sáng bắt đầu hoặc ngày lạnh, máy sẽ được làm nóng trước. Nếu chúng chỉ xuất hiện trên một bản vẽ, thì đó là bán kính. Nếu chúng đi theo đường cấp liệu như các đường song song, thì đó không phải là một trong hai — đó là lỗi cấp liệu.
Lỗi 3: Phồng ở mặt trong
Câu trả lời ngắn:Đồng bị dịch chuyển đẩy lớp phủ không nén ra ngoài theo bán kính trong. Điều khiển bằng bán kính, làm nóng trước và — nơi lực kéo ép một cong chặt — một bước làm lại bằng shim và lò nướng.
Tiêu chuẩn sản xuất thanh PVC-mica có đường kính 1,6 mm một mặt ở các khúc cong phẳng và 1,5 mm ở các khúc cua thẳng đứng, với mức dung sai công nghiệp thường được ghi nhận là 4 mm ở cả hai bên. Khi vẫn còn cục u xuất hiện, trình tự là: dùng miếng đệm thép không gỉ lên chỗ phồng, khóa kìm để chịu áp suất, lò hầm ở nhiệt độ 100–130 °C trong một đến hai phút, sau đó làm nguội quạt. Đảo ngược thứ tự — kẹp lạnh hoặc nung nóng mà không dùng miếng đệm — sẽ đổi chỗ phồng lên lấy miếng dán bị bong tróc.
Kiểm tra:Ấn phần phồng lên bằng ngón cái. Một khối mềm mại, đàn hồi là lớp phủ nâng và sẽ hồi phục khi được nóng. Một cục cứng có làm trắng có nghĩa là bán kính đã quá chật so với vật liệu.
Lỗi 4: Vết xước và vết bánh xe
Câu trả lời ngắn:Áp lực tiếp xúc, không phải lực uốn cong. Các con lăn có trọng điểm, cạnh dẫn sắc và đường ray bị mòn đều để lại dấu vết chạy song song với hướng cấp liệu trên bất kỳ máy uốn thanh cái nào.
Kiểm tra:Đo khoảng cách cào so với mức cấp liệu. Các dấu vết cách nhau chính xác tại bậc cho ăn xuất phát từ bộ cho ăn; Các vết xước không đều xuất phát từ các thanh dẫn hoặc bàn chạy ra. Trên thanh tạ phủ phủ, một bánh phẳng đơn lẻ có thể làm bong tróc cả mép trong một cần số.
Bảng chẩn đoán nhanh
Chúng tôi giữ một phiên bản bàn này được dán bên trong cửa bảo vệ của mỗi máy uốn thanh cái rời khỏi xưởng của chúng tôi:
| Triệu chứng | Nguyên nhân có khả năng nhất | Kiểm tra đầu tiên |
|---|---|---|
| Độ lệch góc từ 1–2° | Hồi phục, bù sai | Thay đổi nhiệt độ và độ dày |
| Vết nứt ở bán kính ngoài | Bán kính quá chặt / lớp phủ lạnh | Bán kính vẽ, cài đặt làm nóng trước |
| Phình bên trong vượt quá thông số kỹ thuật | Bán kính, độ bám dính, thanh lạnh | Quy tắc bán kính, kỷ lục lò nướng |
| Vết xước song song | Tiếp xúc với bộ cấp liệu | Áp suất bánh xích, mài mòn bánh xe |
| Chỉ đánh dấu ở cuối quầy bar | Các cạnh dẫn hướng vào / ra | Căn chỉnh hướng dẫn |
Điều này có ý nghĩa gì đối với dòng sản phẩm của bạn
Không có lỗi nào trong bốn lỗi này cần máy mới để chẩn đoán. Ba trong số đó được quyết định dựa trên bối cảnh và điều kiện vật liệu; Chỉ có một — tổn thương lớp phủ mãn tính — thường chỉ ra chính thiết kế cấp liệu. Amáy uốn thanh cáiTheo dõi lý do từ chối theo từng loại sẽ tìm ra nguyên nhân trong vòng một tuần. Máy chỉ tính phế liệu sẽ liên tục điều chỉnh sai tham số trong nhiều tháng.
Nếu thùng rác của bạn có một loại chiếm ưu thế, hãy gửi cho BELAN ảnh lỗi, bản vẽ và lô vật liệu. Chúng tôi sẽ chạy cùng bộ phận đó trên máy uốn busbar, đo kết quả và gửi video với các thông số đã cố định.
BELAN Machinery, nhà cung cấp giải pháp tạo hình dây ô tô chuyên nghiệp của bạn. Chia sẻ ảnh lỗi và thông số kỹ thuật thanh của bạn để được thử uốn miễn phí, với chi tiết đo và cài đặt quy trình được trả lại cho bạn.
Đang theo đuổi một khuyết điểm cứng đầu ngay lúc này?
Gửi cho chúng tôi ảnh của người bị loại, bản vẽ và lô hàng bar của bạn. Chúng tôi sẽ tái tạo trên máy phù hợp, quay phim bản sửa lỗi và trả về các tham số — không tính phí, không ràng buộc.

