


Khi tìm mua máy uốn thanh cái CNC, hãy phân tích bán kính uốn bên trong riêng biệt cho các cong phẳng và cạnh. Bạn có thể chỉ định bán kính bên trong hoàn thiện giống nhau cho cả hai hướng nếu các thử nghiệm trên vật liệu có ý định sản xuất cho thấy cả hai khúc đều khớp với bản vẽ và vừa với cụm lắp ráp. Chỉ riêng mẫu flatwise đã cho bạn bằng chứng về cong flatwise. Đối với một cong cạnh, hãy yêu cầu mẫu riêng và hồ sơ đo lường trước khi phê duyệt dụng cụ.
Hướng dẫn này áp dụng cho thanh cái đồng hình chữ nhật đặc, như các liên kết trong thiết bị đóng cắt và bộ phân phối điện. Sử dụng bản vẽ chi tiết hoàn chỉnh để xác định bán kính yêu cầu, sau đó sử dụng các đoạn uốn mẫu để đánh giá xem nhà cung cấp có thể sản xuất nó một cách nhất quán hay không.
Cách hướng uốn thay đổi quyết định bán kính
Giả sửWlà chiều rộng của thanh đồng vàTđộ dày của nó. Thebán kính bên trong, hoặcR, được đo ở phía lõm của phần uốn hoàn thiện sau khi chi tiết được tháo ra khỏi dụng cụ.
| Nên so sánh gì | Uốn cong theo chiều phẳng | Khúc cong cạnh |
|---|---|---|
| Cách thanh cong | Ra khỏi mặt phẳng của mặt rộng | Trên mặt phẳng của mặt rộng |
| Kích thước mặt cắt ngang từ trong ra ngoài của khúc cua | Độ dày, T | Chiều rộng, W |
| Những điều cần kiểm tra trên phần dùng thử | Bề mặt uốn ngoài, góc và bán kính hoàn thiện, cùng kích thước chân | Cạnh ngoài cho vết nứt, cạnh trong cho cong vênh hoặc biến dạng, góc và bán kính hoàn thiện, và xoắn |
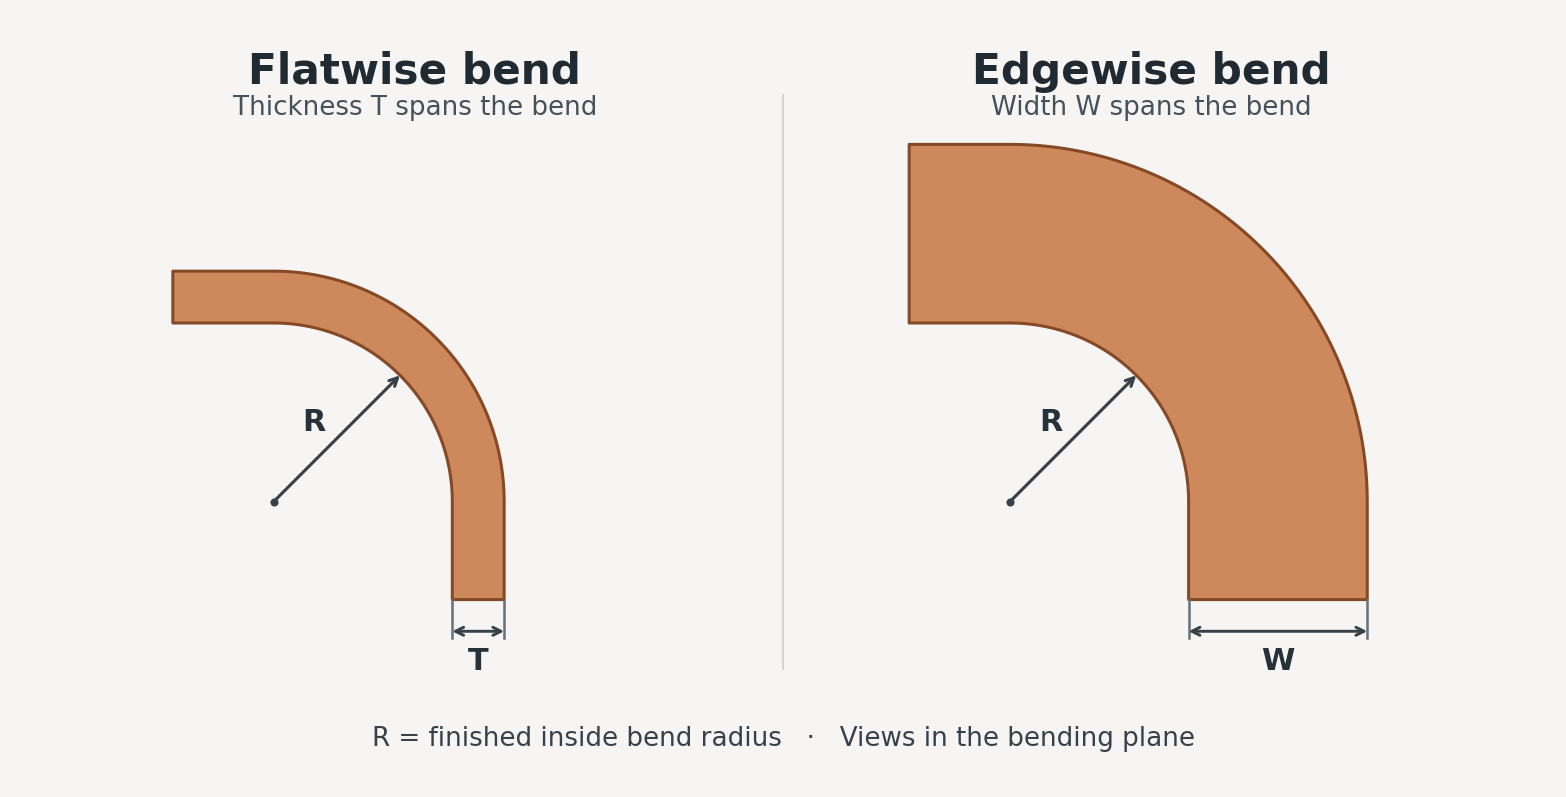
Vì mộtRộng 30 mm × dày 5 mmThanh, kích thước từ trong ra ngoài là 5 mm khi uốn theo chiều phẳng và 30 mm khi uốn cạnh. Ở cùng bán kính trong, hướng cạnh có thể kéo giãn vật liệu bên ngoài nhiều hơn vì phần uốn cong kéo dài kích thước rộng hơn. Ví dụ minh họa hình học. Bán kính đạt được vẫn phụ thuộc vào cấp độ đồng và độ cứng của đồng, tiết diện, tình trạng cạnh và dụng cụ. XemUốn thanh cái đồng cho thiết bị đóng cắt và bảng điều khiển.
Cách xác định bán kính uốn tối thiểu cho chi tiết của bạn
Bắt đầu với bán kính mà cụm lắp ráp của bạn có thể chứa được. Chỉ định cấp độ đồng và độ bền, chiều rộng và độ dày, hướng uốn, bán kính bên trong hoàn thiện và góc trên bản vẽ. Đánh dấu các mặt gắn và tâm lỗ kiểm soát sự vừa vặn của cụm lắp ráp. Bao gồm bất kỳ yêu cầu bề mặt hoặc cạnh nào mà nhà cung cấp phải đáp ứng. Khi không gian cho phép, hãy cung cấp cho nhà cung cấp một phạm vi bán kính chấp nhận được để kỹ thuật có thể đánh giá các lựa chọn dụng cụ.
Các bảng bán kính uốn được công bố có thể hỗ trợ cho việc xem xét bản vẽ ban đầu. Bảng 6 trong hướng dẫn của Hiệp hội Phát triển Đồng và Viện Đồng Châu Âu, ví dụ, cung cấp hướng dẫn dựa trên độ dày cho đồng dẫn điện cao ở nhiệt độ nửa cứng hoặc cứng. Hãy coi đó là điểm khởi đầu trong phạm vi tài liệu đó. Đánh giá độ cong cạnh bằng cách sử dụng chiều rộng, độ cứng và dụng cụ thực tế, và kiểm tra lại nếu thiết kế chuyển sang nhôm hoặc sang vật liệu với lớp phủ hoặc cách nhiệt khác. XemĐồng cho thanh cái, mục 1.2.2.2.7 và Bảng 6.
Cần đo lường gì trong thử nghiệm uốn cong nhà cung cấp
- Hãy sử dụng tài liệu bạn định mua.Để so sánh tương tự, hãy làm các miếng thử phẳng và cạnh từ cùng một lô hàng, với cùng lớp, cùng độ dắt, mặt cắt ngang và điều kiện cạnh như nhau. Yêu cầu nhà cung cấp xác định cấu hình máy và dụng cụ sử dụng cho từng hướng.
- Ghi lại bán kính dụng cụ và bán kính hoàn thiện riêng biệt.Thống nhất phương pháp phù hợp với dung sai kéo, chẳng hạn như đo theo kiểu dáng. Sau khi thả chi tiết, đo bán kính bên trong và góc hoàn thiện. Springback là quá trình phục hồi đàn hồi sau khi được thả ra. Khi thử nghiệm có thể ghi lại góc đã nạp, hãy ghi lại cùng với góc đã giải phóng. Ghi lại bất kỳ overbend nào được lập trình riêng biệt để hai giá trị có thể được hiểu chính xác.
- Kiểm tra toàn bộ chi tiết ở vị trí lắp ráp.Bao gồm một bộ phận có ý định sản xuất với các khúc cong và lỗ thực tế của nó. Sử dụng các chuẩn bản vẽ để kiểm tra chiều dài chân, vị trí lỗ, căn chỉnh mặt tiếp xúc và xoắn khi có thể. Đặt bộ phận vào thiết bị kiểm tra mà không ép buộc. Thống nhất về cách nhà cung cấp sẽ ghi lại tình trạng bề mặt và bất kỳ vết nứt hay biến dạng nào.
- Tôi đồng ý về vòng chấp nhận.Trước khi ký xác nhận dụng cụ hoặc thiết bị, hãy thiết lập số lượng mẫu, phương pháp đo, dung sai kéo và mục tiêu thời gian chu trình áp dụng. Nếu bạn dự định kiểm tra chúng tại bài kiểm tra chấp nhận nhà máy (FAT), hãy đưa phần uốn cong quan trọng và phần hoàn thiện đòi hỏi cao nhất vào kế hoạch kiểm tra.
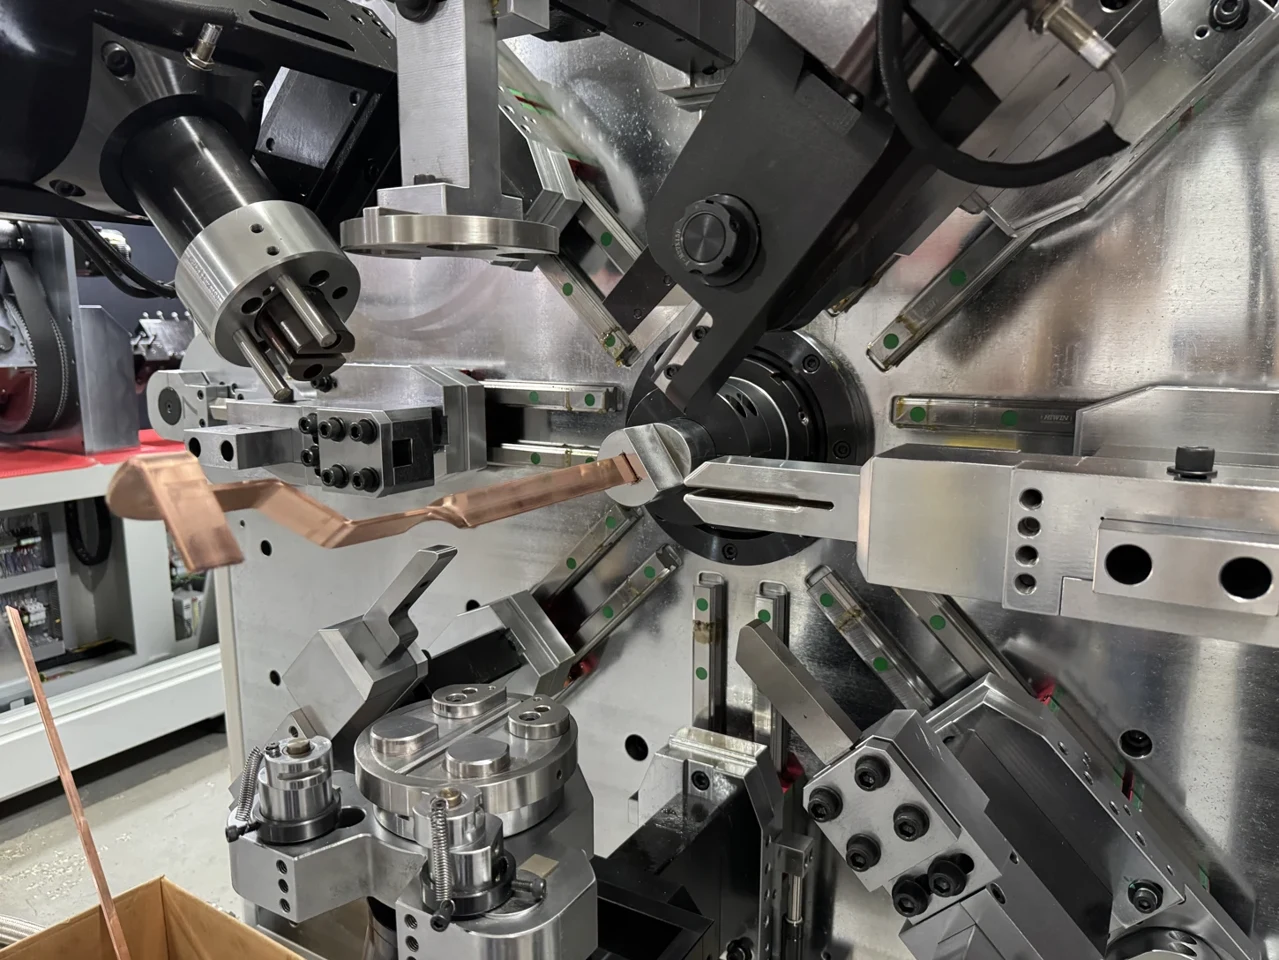
Nếu mẫu dọc theo cạnh bị hỏng ở bán kính chỉ định, hãy xem xét dụng cụ và hỏi liệu cụm lắp ráp có thể chấp nhận bán kính bên trong lớn hơn không. Yêu cầu chủ sở hữu thiết kế phê duyệt bất kỳ thay đổi nào đối với bản vẽ, sau đó lặp lại thử nghiệm với các yêu cầu đã được sửa đổi.
Kiểm tra đồng thời hạn nếp gối.Độ uốn là chiều dài được gán cho phần cong khi phát triển phôi. Xác nhận cho mỗi hướng uốn bằng cách đo lường để chiều dài cắt và lỗ đục khớp với bản vẽ hoàn chỉnh. Sau đó kiểm tra lại chiều dài đã phát triển và vị trí lỗ trên toàn bộ chi tiết. XemGiải thích của Autodesk về bàn uốn đo.
Sử dụng bản vẽ để chọn lọc một máy BELAN
BELAN bắt đầu với bản vẽ chi tiết, vật liệu, tiết diện, dung sai và đầu ra dự kiến. Ví dụ, BL-TP-50-7E liệt kê dải busbar đồng làRộng 15–45 mm và dày 1,0–7,0 mm. Ví dụ 30 × 5 mm nằm trong phạm vi đó, vì vậy máy có thể được đưa vào danh sách rút gọn để xem xét. Kỹ thuật vẫn cần kiểm tra bán kính yêu cầu, hướng uốn, dụng cụ và hình học chi tiết hoàn thiện.Thông số kỹ thuật BL-TP-50-7E.
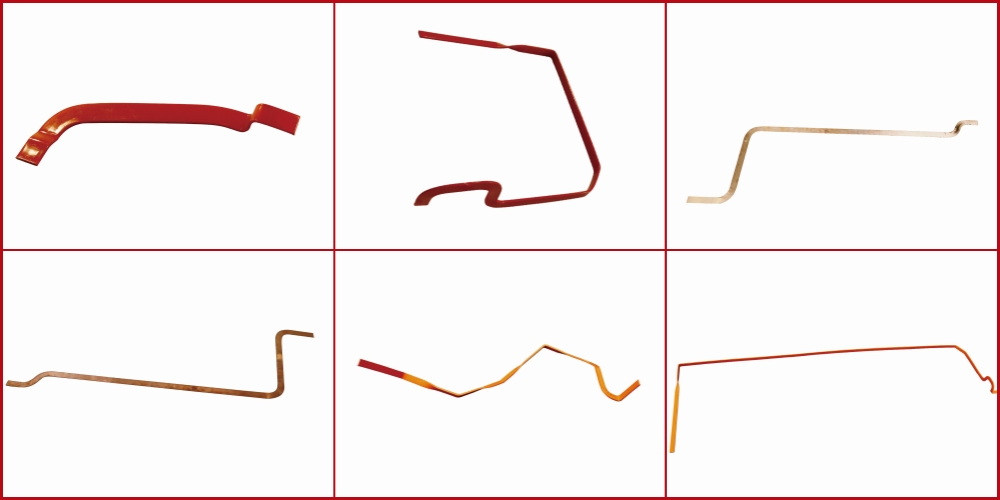
Để nhận báo giá hoặc xem xét mẫu, hãy gửi cho BELAN bản vẽ bản vẽ, cấp độ đồng và độ tôi đồng, tiết diện, hướng uốn, bán kính hoàn thiện và dung sai góc, cùng khối lượng sản xuất dự kiến. Nếu độ vừa vặn của gá quyết định chấp nhận, hãy đính kèm bản vẽ gá hoặc các dữ liệu chính của cụm lắp ráp. Hãy yêu cầu thử nghiệm phần khó tạo hình nhất trước khi hoàn thiện thiết bị và dụng cụ.Máy uốn thanh cái BELAN và yêu cầu báo giá.


