


Lỗ, rãnh, răng ép và logo trên cần gạt nước là các đặc điểm phẳng. Vẽ chúng ở bất cứ đâu bạn muốn trên bản in — nếu chúng được lên lịch sau khúc cua, chúng sẽ trở thành một kế hoạch phế liệu. Amáy uốn cánh tay gạt nướcđặt đục lỗ, ấn và đánh dấu trước khi uốn không phải vì tiện lợi về bố cục, mà vì khuôn và các chuẩn đo yêu cầu như vậy. Đây là lý do đằng sau chuỗi đó, để bạn biết cần kiểm tra gì khi gửi bản vẽ đi đánh giá.

Bẻ cong phá hủy ba dữ liệu cùng lúc
Đầu tiên là dữ liệu định vị. Vị trí lỗ, rãnh, răng và logo đều được tạo kích thước từ mặt phẳng, thẳng. Thanh phẳng thẳng đặt trên bàn tạo cho mỗi đặc điểm một tọa độ 2D rõ ràng; Khi cánh tay đã được cong, nó trở thành một chi tiết 3D, và cùng một người dùng kẹp nó theo hai cách khác nhau sẽ đo được hai vị trí khác nhau. Thứ hai, quyền truy cập. Việc đục và ép cần có giá đỡ phẳng dưới đặc điểm và một cú nhấn thẳng đứng. Cánh tay bị cong treo lơ lửng và cản trở — khuôn hoặc không thể chạm tới đặc điểm hoặc không thể đặt đúng vị trí. Thứ ba, khuôn mặt căng thẳng. Mặt ngoài của một khúc uốn được giữ trong lực căng, và một lỗ hoặc khe gần đường uốn sẽ tạo ra một lưỡi gờ và cạnh cứng do công việc chính xác tại vị trí vết nứt muốn bắt đầu. Đó là lý do bản vẽ đặt các lỗ và rãnh ở vùng phẳng cách xa đường uốn — và tại sao thứ tự quy trình phải phối hợp, đục lỗ trước và uốn sau.
Điều gì xảy ra khi thứ tự sai
Di chuyển bẻ cong trước khi đấm và ba lần thất bại sẽ lần lượt xuất hiện. Vị trí lỗ bị lệch, vì việc định vị lặp lại trên chi tiết 3D sẽ ăn mòn dung sai lỗ trực tiếp. Các lỗ bị nứt ở mép, vì một lưỡi dao đục muộn nằm trên mặt căng và vết gãy theo sau. Răng và logo ép không đều, vì nếu không có giá đỡ phẳng thì độ sâu thay đổi tùy từng phần và từ bên này sang bên kia của vạch. Không cái nào trong số này có thể sửa chữa ở hạ lưu.

Cách máy khóa chuỗi vào
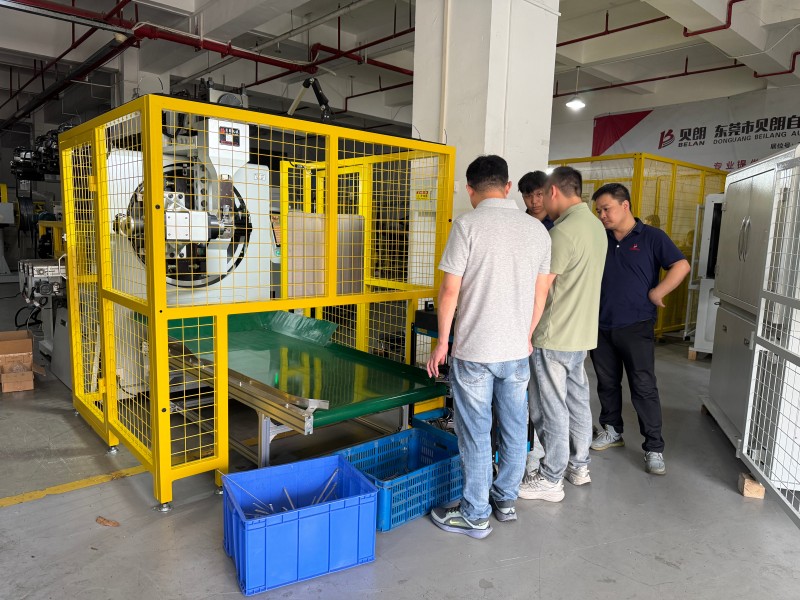
Chuỗi xử lý của chúng tôimáy uốn cánh tay gạt nước(BL-YG-12A) được sắp xếp chính xác theo thứ tự đó: cuộn lên phần trả hai đầu, nạp đạn, duỗi, đục và rãnh, nhấn răng và đóng dấu logo ở vùng phẳng, sau đó uốn với các đầu quay bên trong và ngoài đồng bộ — uốn bên, uốn dọc và uốn xoay — và kết thúc bằng phần cắt đã được nạp sẵn. Mười hai trục servo đầy đủ điều khiển dòng chảy này: ba động cơ đục lỗ 7,5KW xử lý các phần phẳng, một động cơ cấp liệu 7,5KW mang thanh tạ, và hai động cơ quay 4,4KW tạo thành các khúc cong, tổng công suất 55,9KW với hành trình uốn 500mm và khung 16000KG. Nó chạy các đoạn dây phẳng kích thước 4×9mm và 4×12mm. Cấu trúc này là những gìmáy uốn cánh tay gạt nướcCâu chuyện tích hợp được xây dựng dựa trên — năm hoặc sáu hoạt động trước đây cần ba đến năm máy và chuyển giao thủ công giờ được thực hiện trên một không gian sàn. Chuỗi được hàn vào cấu trúc, không phải người vận hành ghi nhớ, nên thứ tự vẫn tồn tại sau mỗi lần thay đổi ca.
Tóm tắt chuỗi
| Hoạt động | Vị trí | Tại sao lại ở đây | Chi phí làm sau khúc cua |
| đang làm thẳng | Đầu tiên | Thanh thẳng là dữ liệu cho mọi vị trí lỗ; thiết lập bản ghi cuộn đã lập chỉ mục | — (bước nền tảng) |
| Đục lỗ / rãnh rãnh | Vùng phẳng, trước khi uốn | Định vị phẳng, hành trình khuôn thẳng đứng | Định vị kém trên chi tiết 3D; Lưỡi gờ nứt trên mặt căng |
| Ấn răng | Vùng phẳng, trước khi uốn | Giá đỡ phẳng giữ độ sâu đồng đều | Độ sâu không đều, trượt |
| Đóng dấu logo | Vùng phẳng, trước khi uốn | Mặt phẳng tạo dấu hiệu sạch sẽ, đồng đều | Bề mặt đánh dấu không đều và độ sâu |
| Uốn (bên / dọc / xoắn) | Giai đoạn giữa đến cuối | Đầu quay đồng bộ, hành trình 500mm | — (bước tạo lõi) |
| Ngắt kết nối (đã nạp sẵn) | Cuối cùng | Tải trước giúp ổn định đường cắt, hạn chế các lưỡi gờ | — (bước kết thúc) |
Bốn câu hỏi tôi đặt ra khi có một bức vẽ được gửi về
Thứ nhất, khoảng cách từ tâm lỗ và khe đến đường uốn gần nhất — nó quyết định liệu đặc điểm có vượt qua vùng căng và giữ cho cú đục chạm phẳng hay không. Thứ hai, mặt nào mang răng ép và logo, để chúng ta có thể xác nhận khuôn chạm tới chúng trước khi uốn cong. Thứ ba, cách các hướng uốn kết hợp — các khúc cua bên, dọc và xoắn mỗi bên có sự phối hợp quay trong/ngoài riêng trên mộtmáy uốn cánh tay gạt nước. Thứ tư, kích thước lô và chuyển đổi: các biến thể cánh tay khác nhau chủ yếu hoán đổi khuôn ép và cắt, cả hai đều có thiết bị định vị, và cách thực tế để đổi chi phí là từ phần cuối cùng của một biến thể sang phần đầu tiên của biến thể tiếp theo. Khi DOGA đến tầng của chúng tôi để chấp nhận tại chỗ, phiếu kiểm tra tuân theo cùng một logic — chiều dài tổng thể, vị trí và góc cong, vị trí lỗ, cạnh cắt và bề mặt, được thực hiện theo thứ tự bản vẽ. Trả lời bốn câu đó và bạn cơ bản biết liệu tay mình có thể chạy qua mộtTạo cánh tay liên kết cần gạt nướcmáy chỉ trong một lần — đây cũng là bước đầu tiên của bất kỳ sự kiện nghiêm túc nàoQuy trình sản xuất cần gạt nướcĐánh giá.
Sequence là cần gạt đầu tiên trên phế liệu
Một nửa của những gìmáy uốn cánh tay gạt nướcTiết kiệm đến từ ít máy móc và nhân viên vận hành hơn; Nửa còn lại đến từ trình tự — các chi tiết phẳng chỉ xuất hiện trong một lần lấy, và vị trí lỗ, độ sâu răng và dấu vết giữ nguyên trong suốt mẻ. Hãy gửi cho chúng tôi bản vẽ cánh tay với các vị trí lỗ, hướng mặt ép và hướng uốn được đánh dấu, chúng tôi sẽ hướng dẫn qua trình tự này và cho bạn biết những đặc điểm nào thuộc vùng phẳng và những đặc điểm nào thực sự cần xử lý sau khi uốn cong. Lựa chọn lựa phù hợpmáy uốn cánh tay gạt nướcbắt đầu bằng việc sắp xếp các thao tác theo đúng thứ tự. BELAN Machinery, nhà cung cấp giải pháp tạo hình dây ô tô chuyên nghiệp của bạn.



